Oct 07, 2026
製造業者は、3 mm 304 ステンレス、曲げ長さ 2,500 mm、90 度、週 400 個、対角公差プラスまたはマイナス 0.5 mm の図面を送信します。理論上は、ほぼすべての 100 トンのプレス ブレーキでその部品を製造できます。フロア上では、3 回のシフトにわたって公差を維持する機械と、200 ストローク後にドリフトする機械の違いは、2 つのシリンダーの歩調をどのように保つか、深さでラムがどのくらい正確に停止するか、荷重下でビームがどの程度たわむかという 3 つの機械的事実に帰着します。
購入方法の簡単な説明は次のとおりです。最初にトン数と型開きを決定し、次に同期方法、次に制御とバックゲージを決定し、その後でブランドと価格を比較します。間違った金型開口部または間違ったメートル当たりの力で指定された機械をコントローラーで救済することはできません。
プレスブレーキは斜めに曲がりません。パンチをある深さまで押し込み、その角度はその深さ、ダイの開口部、材料の降伏強度、およびスプリングバックの結果として決まります。 CNC 曲げ機のすべての軸は、これらの変数の 1 つを安定して保持するために存在します。
ねじり軸機械は機械チューブを介して両方のシリンダーをリンクするため、構造上ラムは平行に保たれ、両側が独立して動くことはできません。電気油圧機械は各シリンダに比例弁とリニアエンコーダを使用し、CNC は Y1 と Y2 を個別に補正します。サーボの配置にはコストがかかりますが、ラムを意図的に傾けることができるため、不均一なフランジや不均一に摩耗したダイの処理に役立ちます。
空中曲げでは、角度はラムの深さに非常に敏感です。ツーリング ガイドでは一般に、幅の狭い V ダイでは深さ誤差 0.1 mm ごとに約 1 度の角度変化があり、ダイの開口部が広がるにつれて角度が変化するという経験則が使用されます。解像度だけでなく再現性も求めてください。 0.01 mm まで位置決めする機械でも、0.05 mm まで繰り返すと、バッチ全体で角度がばらつきます。
負荷がかかると、両方の梁が中央で曲がります。そのため、長い部品の中央は端よりも浅い角度に曲がります。機械式クラウニング ウェッジまたは油圧式クラウニング シリンダーがベッドの中央を持ち上げ、プログラム可能な機械ではトン数の変化に応じて CNC がクラウンを調整します。ベンドが約 1.5 m より長く、角度の許容差が厳しい場合、クラウニングはオプションではありません。
以下の図は、これらの調整がマシン上の物理的に配置される場所を示しています。
油圧プレス ブレーキの注釈付き構造。曲げ角度に影響を与える部品が示されています。
当社の曲げ機シリーズ全体で、3 つのプレス ブレーキ構成がほとんどの板金加工に対応しており、通常、ヘッドラインのトン数ではなく、最も厳しい角度公差と最長の曲げによって決定されます。
| シリーズ | 同期と駆動 | 制御 | 一般的なフィット感 |
|---|---|---|---|
| WE67K | 電気油圧サーボ、両方のシリンダーにリニアエンコーダーを備えた比例バルブ | フルCNC:Y1とY2、バックゲージXとR、クラウニング | 長い部品、厳しい角度公差、混合バッチ、ステンレス |
| WC67K | ねじり軸機械同期、油圧駆動 | CNCデプスとCNCバックゲージ | 標準公差での一般的な製造、パネルおよびボックス |
| WC67Y | 油圧、トーションバー、CNC 軸なし | 手動またはプリセット深度停止 | 角度公差が緩い単純な繰り返しの曲げ |
一度に 2 m 以上曲げたり、ステンレスまたは高張力シートを使用したり、シフトごとに部品番号を数回変更したりする場合、電気油圧式機械の独立した Y1 および Y2 補正は通常、価格差が示すよりも早く回収されます。また、完全に平行に配置されなくなったダイを回避する方法も提供します。
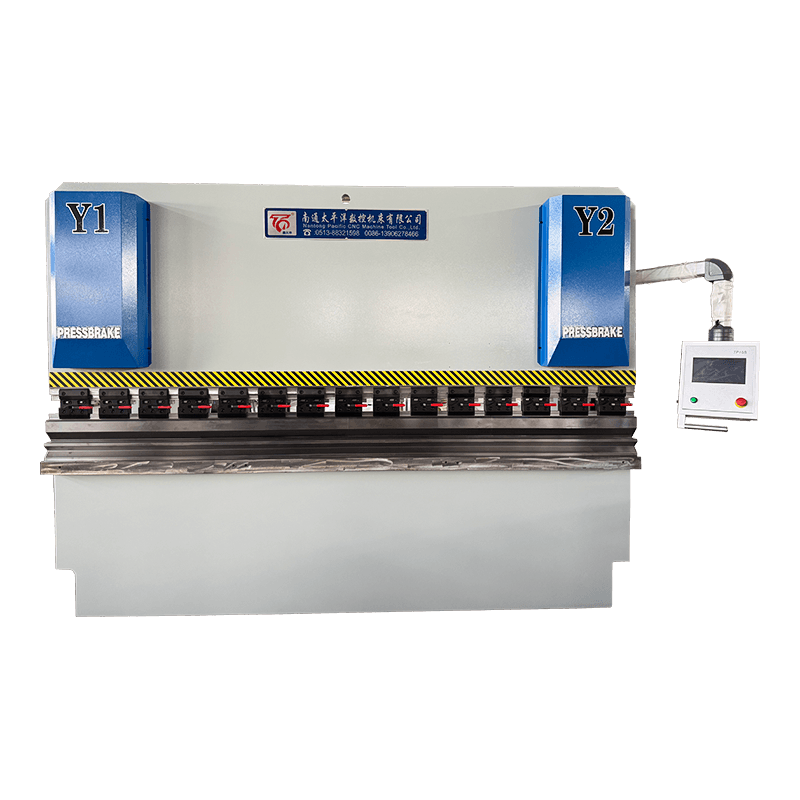
 WE67Kシリーズ電動油圧サーボCNC油圧板金曲げ機 ... WE67K シリーズ電気油圧サーボ CNC 油圧プレス ブレーキは、南通太平洋 CNC 工作機械有限公司によって開発されたハイエンドの精密曲げソリューションです。 製品を見る→
ねじり軸の同期では、制御ループと調整が少なく、溶接鋼板で作られたフレームで長年にわたって一貫した結果が得られます。当社の WC67K シリーズでは、フレーム構造が ANSYS 応力ソフトウェアで分析されるため、プレートを切断する前に形状がチェックされます。これはロングベッドではカタログ数値よりも重要です。
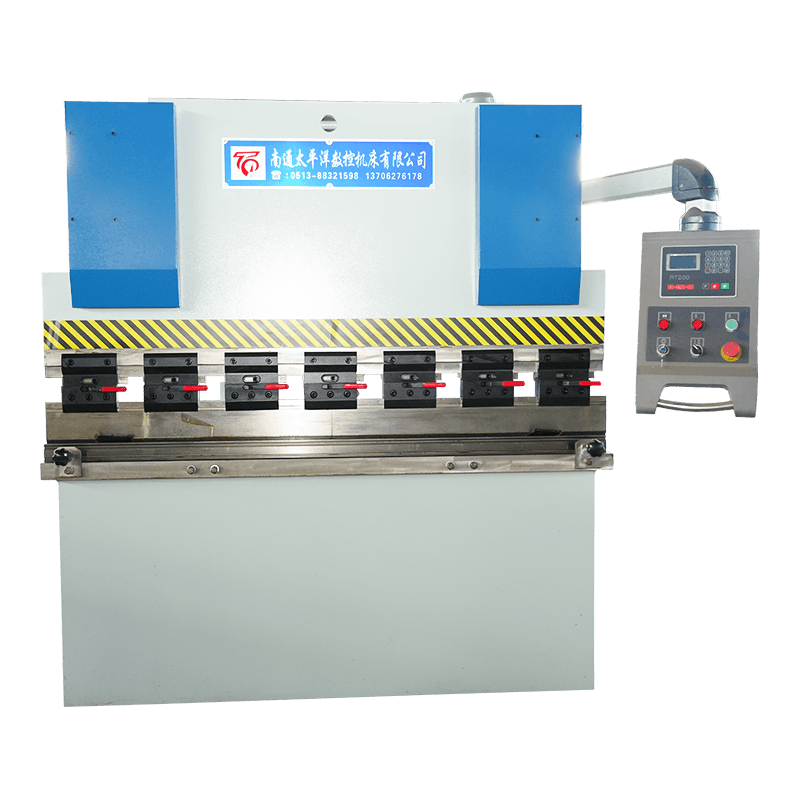
 WC67K シリーズねじり軸同期 CNC 油圧板金曲げ機 WC67K シリーズ トーション バー CNC 油圧プレス ブレーキは、金属加工、電気キャビネットなどで広く使用されているミッドレンジの高精度板金曲げ機です。 製品を見る→
すべての作業に CNC が必要なわけではありません。ワンオフのブラケット、単純なチャネル、および数十分の 1 度が問題にならない短いランの場合、手動深さ停止機能を備えた普通の油圧ベンディング マシンが同じ作業を低コストで実行でき、経験豊富なオペレータは感覚による許容範囲を保持します。
 WC67Yシリーズ 油圧板金曲げ機 WC67Y シリーズ油圧プレス ブレーキは、金属加工工場、HVAC 製造、および一般製造現場で広く使用されているコスト効率の高い NC 板金曲げ機です。 製品を見る→
3,200 mm のベッド上で 100 トンと定格されるプレス ブレーキは、1 メートルの曲げごとに 100 トンを発揮するわけではありません。 1メートルあたり約31トンの輸送量があります。この 1 つの変換により、ほとんどのマシンが小さすぎて購入され、かなりの数のマシンが大きすぎて購入されたことが説明されます。
プレス ブレーキのツーリング チャートでは、一般に軟鋼に対してこの近似値が使用されます。1 メートルあたりに必要な力は、約 65 x t の 2 乗を V で割ったものです。ここで、t は板厚 (mm)、V はダイ開口部 (mm) です。 V が 8 トンに等しいという通常のルールから出発すると、3 mm シートには 1 メートルあたり約 24 トン、6 mm シートには約 47 トンが必要になります。
8t のダイ開口部で 65 x t の 2 乗を V で割った近似値を使用した、90 度の空気曲げにおける軟鋼の 1 メートルあたりに必要な力。実際の曲げの長さをメートル単位で乗じて、機械のサイズを決定します。
素材を変えると曲線が動きます。ステンレスは同じ厚さでも著しく大きな力を必要としますが、アルミニウムはかなり少ない力で、両方ともスプリングバックと実際に得られる内側の半径も変化します。
材料ごとの相対トン数係数。軟鋼は 1.00 に設定されます。これらはツーリングチャートに掲載されている概算値ですので、実際の数値はご注文前にツーリングサプライヤーにご確認ください。
さらに 2 つの番号が会話に含まれています。まず、ダイの開口部によって、形成できる最短のフランジが設定されます。標準的なパンチの一般的な経験則は V の約 0.7 倍であるため、1 mm のシートに 8V のダイを使用すると、約 5.6 mm より長いフランジが必要になります。第 2 に、V を開くと必要なトン数は減少しますが、内側の半径と補償しなければならないスプリングバックが増加します。そのため、より大きなダイを使用してもトン数の問題を自由に解決できるわけではありません。
プレスブレーキの見積は、両方のサプライヤーが同じ義務に対して見積を行っている場合にのみ比較できます。お問い合わせとともに次の点を送信してください。
期待を裏切るプロジェクトのほとんどは、コントローラーのブランドではなく、1 行目、3 行目、または 5 行目で失敗します。この決定を例を挙げて詳しく説明したい場合は、当社のガイドを参照してください。 適切な CNC プレート曲げ機の選び方 製造現場の観点から見ても同じ領域をカバーします。
ガードの選択は付属品ではなく仕様の一部です。前面開口部のライト カーテンまたはレーザー ガード、両手制御またはガード付きフット ペダル、サポートされているラムでの工具交換の明確な手順などです。メンテナンスの面では、3 つの習慣が他のどの習慣よりも正確さを守ります。パンチの下の欠けはストロークごとに角度誤差として現れるため、パンチとダイのショルダーをきれいでバリのない状態に保ってください。粘度の変化によりラムの停止の再現性が変化するため、作動油の温度に注意してください。また、部品が許容範囲外になるのを待つのではなく、機械を移動した後、または大量の生産を行った後、ラムの平行度やバックゲージの遊びをチェックしてください。
シートメタルを V ダイにプレスすることにより、シートメタルをフランジ、ボックス、チャネル、パネルに成形します。 CNC はラムの移動深さとバックゲージが停止する位置を制御するため、同じ機械で手動設定なしで部品番号を切り替えることができます。
軟鋼の場合、1 メートルあたりに必要な力は、約 65 x t の 2 乗を V で割った値です。ここで、t は厚さ (mm)、V はダイ開口部 (mm) です。曲げの長さを掛けて、材質に応じて調整します。ステンレスの場合は約 1.5、アルミニウムの場合は約 0.65 です。
これらの機械はすべて油圧またはサーボ駆動です。 CNCは制御を記述します。従来の油圧プレス ブレーキは手動の深さ停止を使用しますが、CNC プレス ブレーキは Y1 と Y2 のラム深さ、X と R のバックゲージ位置、および多くの場合クラウニングをプログラムします。
価格は主にトン数、曲げの長さ、制御レベル、工具によって決まります。小型の 40 トンの機械と 200 トンの電気油圧サーボ機械はまったく異なるカテゴリーに分類されるため、トン数、型開き、付属の工具をリストした見積書を必ず比較してください。
はい。ステンレスは、同じ厚さの軟鋼よりも約 50% 多くの力を必要とし、より大きなスプリングバックを示します。一方、アルミニウムはそれほど力は必要ありませんが、跡が付きやすいため、保護フィルムやより大きなダイ半径がよく使用されます。
作動油のレベルと温度を毎日チェックし、パンチとダイのショルダーを清潔に保ち、バックゲージの遊びとベルトの張力を毎週検査し、機械を移動したり長時間生産した後はラムの平行度を確認してください。マニュアルのスケジュールに従ってフィルターとシールを交換してください。
オファーを比較する際に覚えておく価値のある最後のポイントは、機械が収益を上げるかどうかを決定する仕様は、ダイ開口部での 1 メートルあたりのトン数、ラム ストップの再現性、およびバックゲージの範囲です。それ以外はすべて洗練です。標準シリーズの機械と非標準の装置の両方を製造できるメーカーを知っておくことも役立ちます。なぜなら、プレス ブレーキの寿命にわたって部品ファミリーは機械自体よりもはるかに頻繁に変更されるからです。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード