Oct 14, 2026
製造業者は、6mm 軟鋼エンクロージャ (曲げ長さ 2,400 mm、90° フランジ、60 mm 脚、部品全体の角度公差 ±0.5°) を見積もると、通常、どのカタログよりも早く正しい答えに到達します。この仕事には、単にトン数を増やすだけでなく、角度を繰り返し制御できるプレートベンディングマシンが必要です。まず実際的な結論として、保持する必要がある公差とバッチ サイズによってマシン クラスを選択し、次に実際の部品の周囲のトン数、曲げ長さ、工具のサイズを選択します。
トン数の計算式、金型の規定、受け入れチェックなど、以下のすべては、予算が従来の油圧プレス ブレーキを指しているのか、電気油圧サーボ CNC マシンを指しているのかに関係なく、注文が署名される前に製造現場で確認できます。
プレート曲げ機 (ほとんどの製造現場ではプレス ブレーキと呼ばれます) は、シートとプレートに直線の曲げを形成します。上型(パンチ)がワークをV字型の下型に押し込みます。現代の生産の大部分に使用されているエアベンディングでは、パンチが底に達することはありません。最終的な角度はラムが移動する距離によって異なります。だからこそ、生のトン数よりも制御システム、フレームの剛性、工具が結果を大きく左右します。
一般的なマシンは次のもので構成されます。
3 つの要素: ラム位置の再現性、荷重下でのフレームとラムのたわみ、および材料のスプリングバック。ビルダーは構造と制御 (両方のシリンダーを連結するトーション シャフト、または独立した位置フィードバックを備えた 2 つのサーボ制御シリンダー) を通じて最初の 2 つに対処し、オペレーターは最初のピースを 1 ~ 2 度過剰に曲げることでスプリングバックを修正します。機械がラム位置を繰り返すことができない場合、試行曲げを行ってもバッチ全体で ±0.5° を維持することはできません。
現在販売されているプレートベンディングマシンは 3 つの実用的なグループに分類されます。違いは、ベンド自体の形状ではなく、セットアップ時間、角度の一貫性、価格に現れます。
| マシンクラス | 角度と位置の制御 | ジョブごとのセットアップ | ベストフィット | 相対コスト |
|---|---|---|---|---|
| 従来油圧式(例:WC67Yシリーズ) | 機械式ストップ、手動またはシンプルな電動バックゲージ | 約20~40分 | ワンオフ、補修工事、簡易ブラケット | 最低 |
| ねじり軸同期NC(WC67Kシリーズ) | 両方のシリンダーを平行に保つ機械式トーションシャフトを備えた NC コントローラー | 約10~25分 | 小規模から中規模のバッチ、混合作業 | ミッド |
| 電油圧サーボCNC(WE67Kシリーズ) | 独立したフィードバックを備えた 2 つのサーボ制御シリンダー、グラフィカル CNC、オプションのクラウニング | 約5~15分 | 繰り返し作業、厳しい公差、薄板から中板まで | 最高 |
そのギャップは小さくありません。同一の部品を 200 個使用する場合、セットアップごとに 20 分節約でき、新しい作業ごとに試し曲げが 2 回減り、多くの場合、購入価格よりも価値が高くなります。ただし、これはショップが本当に繰り返し作業を行っている場合に限ります。
サイズ選びの間違いのほとんどはここから始まります。空気曲げにおける軟鋼 (引張強度約 450 MPa) の場合、業界で広く使用されている計算式は次のとおりです。
曲げ力(kN) ≒ 650 × S2 × L ÷ V
ここで、S は板厚 (mm)、L は曲げ長さ (メートル)、V は V ダイ開口部 (mm) です。一般的な金型ルール V = 8 × S を適用すると、1 メートルの 6 mm プレートにはおよそ 490 kN、つまり安全マージンが適用される前に、曲げ 1 メートルあたり約 50 トンが必要になります。
図 1: 上の式から導出された、V = 8 × S での曲げ 1 メートルあたりに必要な力。
実際には 3 つの修正により数値が変わります。
図 2: 計算された曲げ力に適用される材料乗数。
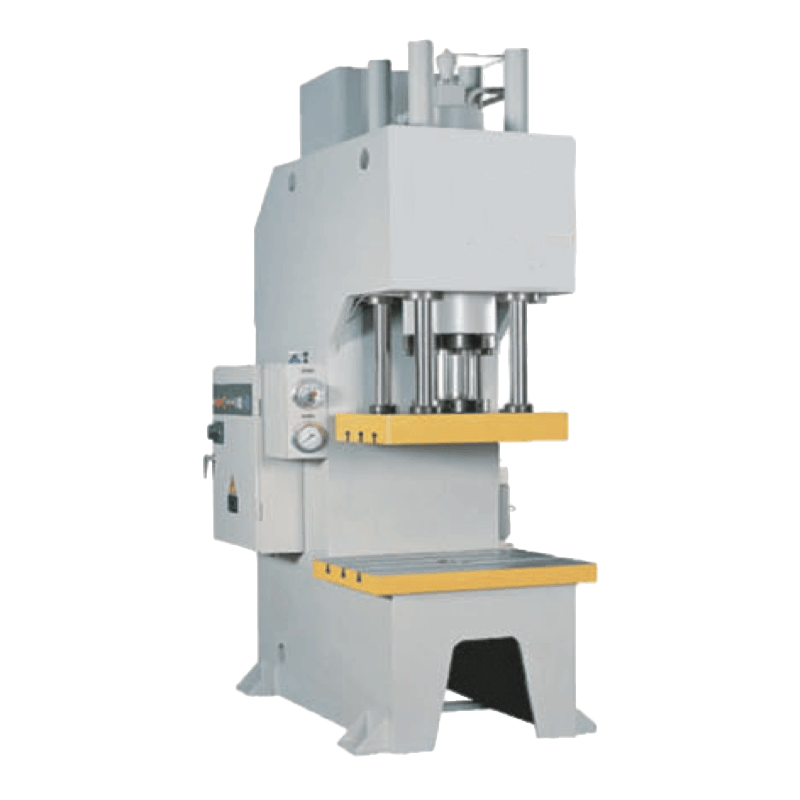
機械式停止と手動バックゲージ、油圧駆動、保存されたプログラムはありません。これは、修理工場、ワンオフのブラケット、±1° 以下の緩みで保持されている部品にとって賢明な選択です。購入価格とメンテナンスは 3 つの中で最も安く、オペレーターは午後 1 日で機械を習得できます。その代償として、新しい角度はすべて試し曲げによって見つけられるため、繰り返しの作業に時間がかかり、材料を大量に消費します。
 WC67Yシリーズ 油圧板金曲げ機 WC67Y シリーズ油圧プレス ブレーキは、金属加工工場、HVAC 製造、および一般製造現場で広く使用されているコスト効率の高い NC 板金曲げ機です。 製品を見る→
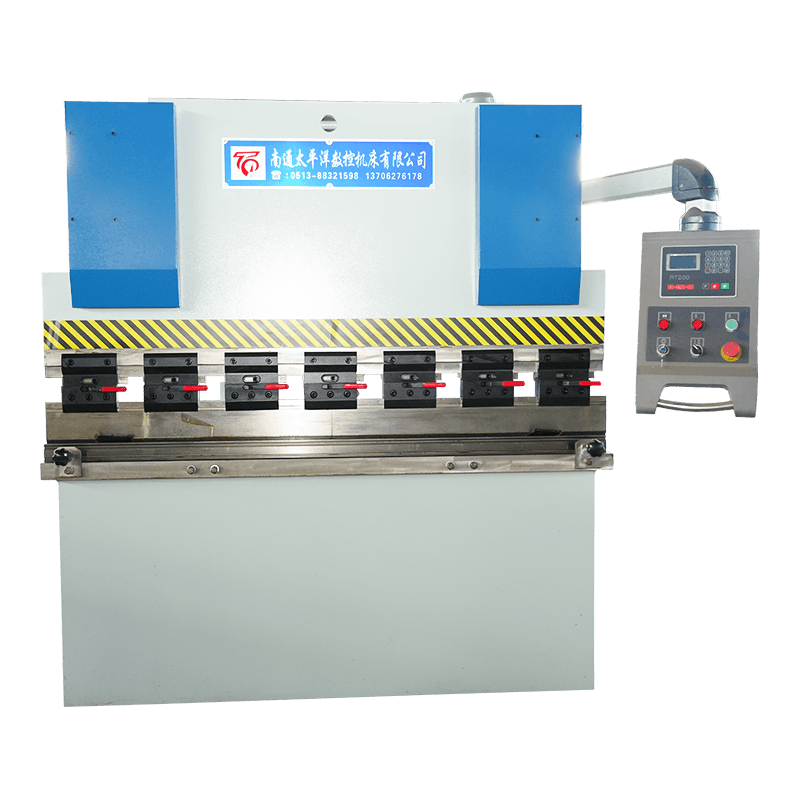
NC コントローラーは角度、バックゲージ、ストロークのデータを保存し、トーション シャフトはラムの全長に沿って両方のシリンダーを平行に保ちます。溶接された鋼板フレームは、長年の使用にわたって形状を保持する部品であり、建設業者は通常、最初の切断前に応力解析を使用してそれを検証します。このクラスは、頻繁にジョブ変更を行う小規模から中規模のバッチを実行するジョブ ショップの通常の妥協案です。
 WC67K シリーズねじり軸同期 CNC 油圧板金曲げ機 WC67K シリーズ トーション バー CNC 油圧プレス ブレーキは、金属加工、電気キャビネットなどで広く使用されているミッドレンジの高精度板金曲げ機です。 製品を見る→
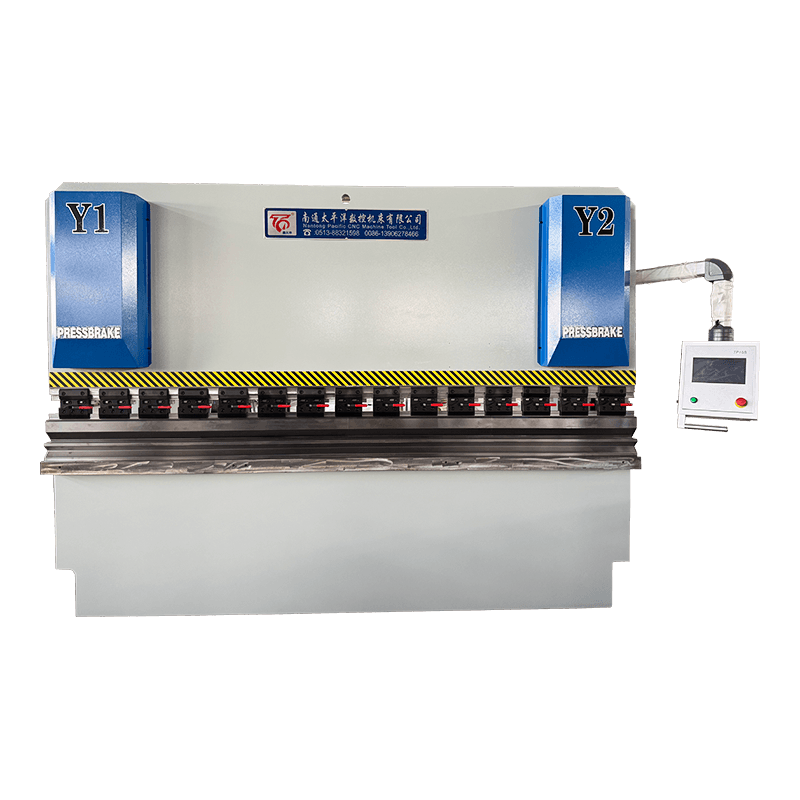
独立した位置フィードバック、グラフィカル制御、曲げ角度プログラミング、および自動クラウニングを備えた 2 つのサーボ制御シリンダー。位置の再現性がその代償を払う理由です。公差 ±0.5° の 3,000 mm 部品では、このクラスでは試し曲げや金型交換後のスクラップのほとんどが除去されます。店が何かを 3 つしか製造しない場合、それは最も容赦のない選択です。
 WE67Kシリーズ電動油圧サーボCNC油圧板金曲げ機 ... WE67K シリーズ電気油圧サーボ CNC 油圧プレス ブレーキは、南通太平洋 CNC 工作機械有限公司によって開発されたハイエンドの精密曲げソリューションです。 製品を見る→
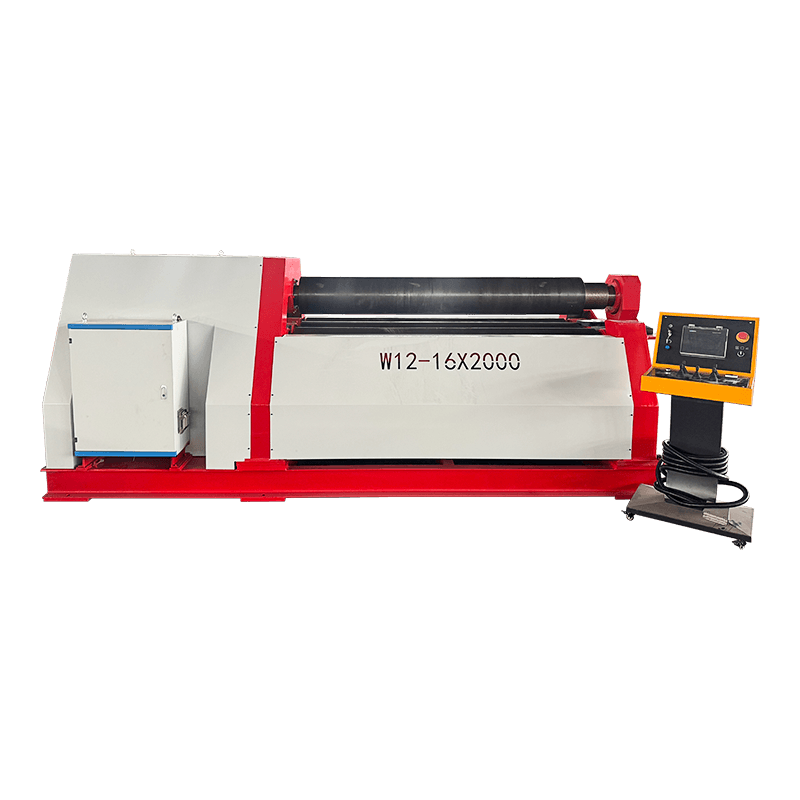
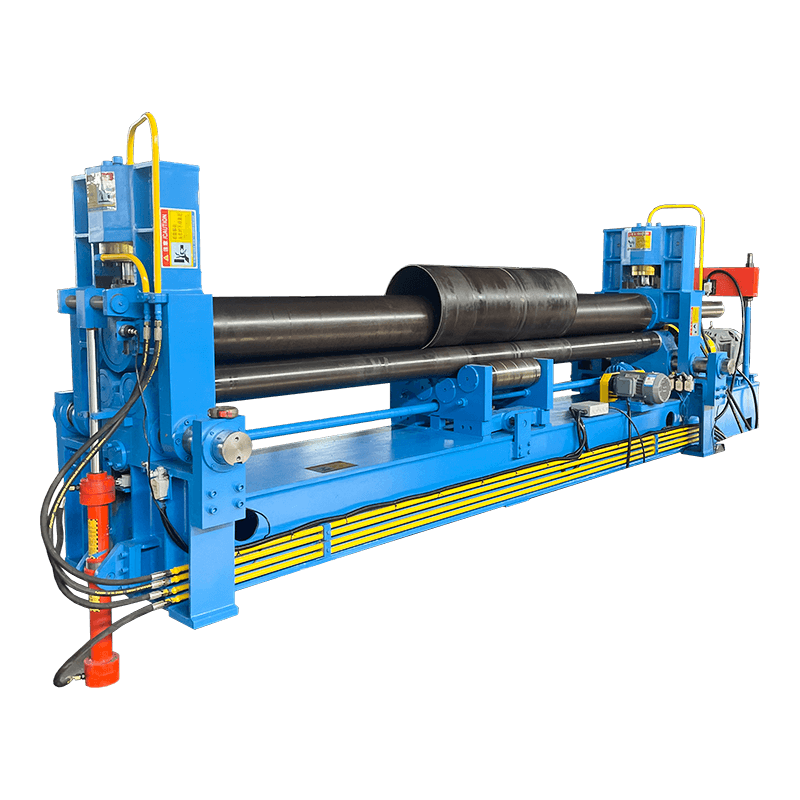
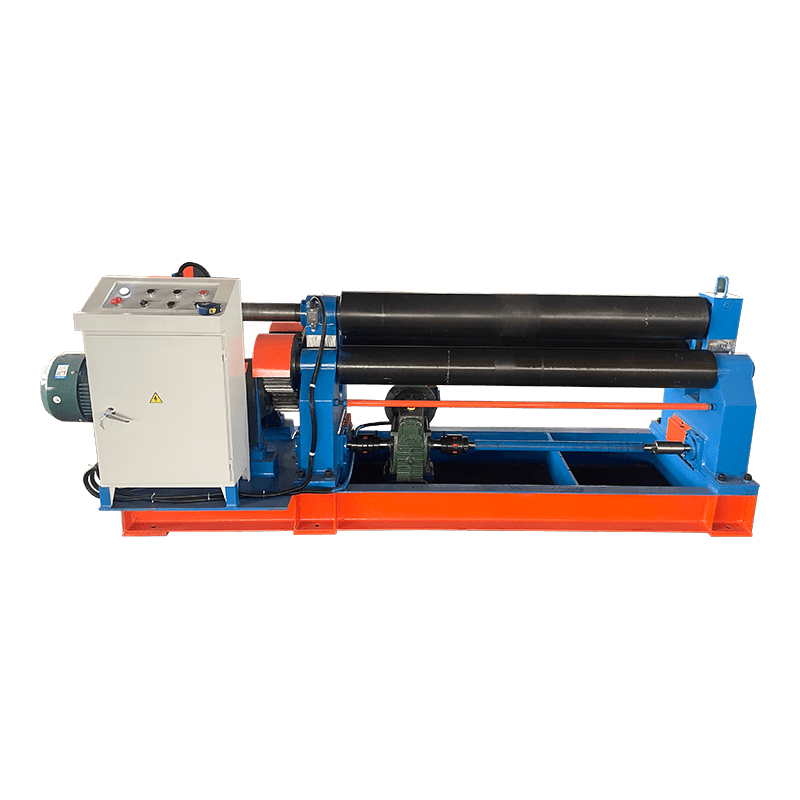
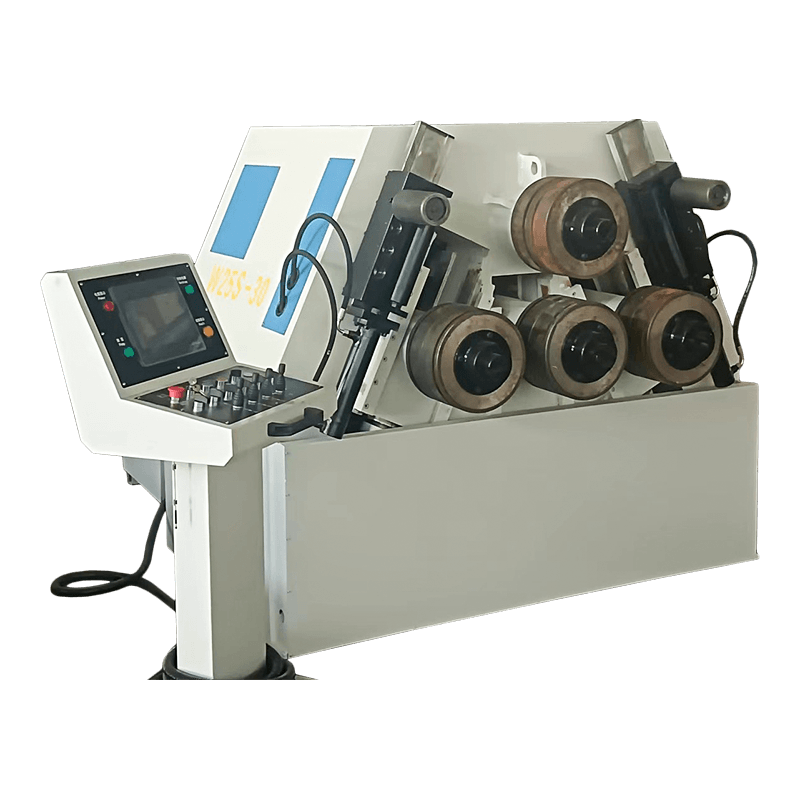
「プレートベンディングマシン」は2つの異なる工程に柔軟に使用されます。図面に直線フランジが定義された角度で交わっていることが示されている場合は、プレス ブレーキが必要です。シリンダーシェル、タンク本体、ロールコーンなどの滑らかな半径を示す場合、正しい機械は 3 つまたは 4 つのロールを備えたプレートローリングマシンであり、プレスブレーキではその形状をまったく作り出すことができません。圧延機では鋭い 90 度のフランジを作成できないため、多くの製造業者は最終的に両方を所有することになります。さまざまなロール構成でのローリング範囲については、次のとおりです。 プレートローリングマシン .
受け入れテストには半日かかりますが、数か月にわたる議論は避けられます。これらのチェックは、サプライヤーが持参したサンプルではなく、独自の材料と独自の部品図面を使用して実行してください。
| チェックする | テスト方法 | なぜそれが重要なのか |
|---|---|---|
| 全長に沿った角度 | 全長サンプルを曲げます。両端と中央を測ります | たわみとクラウニングが機能しているかどうかを明らかにします |
| 再現性 | 調整なしで 20 ストローク。トラック角度ドリフト | ラム位置制御の真の価値を示す |
| バックゲージ精度 | 3 つの位置をプログラムし、キャリパーでフランジの長さを測定します | フランジの寸法は完全にそれに依存します |
| フレームとラムのたわみ | 定格負荷時のラム上のダイヤルインジケーター | 永久的なたわみは調整できません |
| 安全装置 | ライトカーテンのカバレージとホールド・トゥ・ラン機能をテストする | オペレーターの保護とコンプライアンス |
| コントローラの機能 | チェックする tooling library, bend allowance calculation, program storage | これらの機能により毎日のセットアップ時間が決まります |
| 書類と予備品 | マニュアル、配線図、シールキット、工具の入手可能性 | 故障がどれくらい続くかを決定する |
角度の問題のほとんどは、パンチ、プレート、ダイが接する小さな領域で発生します。以下の概略図は、プレス ブレーキの作動ゾーンを等角投影図で示しているため、工具の形状とフレームを通る力の経路がイメージしやすくなっています。
図 3: 曲げゾーンの等角図 - パンチ、プレート、V ダイ、荷重を支えるベッド。
このゾーンを保護する 2 つのメンテナンス習慣は、ダイのショルダーとパンチの先端にスケールやバリがない状態を保つことと、作動油の温度と濾過をスケジュールどおりにチェックすることです。どちらも、角度の一貫性がすぐに現れる安価なタスクです。
軟鋼の場合、曲げ力 (kN) ≈ 650 × S² × L ÷ V を使用します。ここで、S は厚さ (mm)、L は曲げ長さ (メートル)、V はダイ開口部 (mm) です。 V = 8 × S の場合、1 メートルの 6 mm プレートには約 490 kN、つまり約 50 トンが必要です。ステンレス鋼の場合は約1.5倍、アルミニウムの場合は約半分が必要です。
従来の油圧プレス ブレーキは機械的に停止して角度を設定するため、新しいジョブはすべて試し曲げから始まります。 CNC プレート曲げ機は角度、バックゲージ、材料データを保存するため、繰り返しのジョブは既知のプログラムから開始され、通常は最初の部分が受け入れられます。
はい、注意事項があります。タイプ 304 ステンレスは軟鋼の約 1.5 倍の力を必要とし、さらに跳ね返るため、トン数と工具の両方を確認する必要があります。通常、制限要因となるのは機械フレームではなく、V ダイの開口部とパンチ先端の硬さです。
固定された制限はありません。それは曲げの長さと利用可能なトン数によって異なります。実際の限界は、必要な力が機械の能力を超える場合、または金型によって生成される内側半径が図面で許容されるよりも大きくなる場合です。常に総トン数だけを比較するのではなく、メートルあたりの力を比較してください。
いいえ、プレス ブレーキは定義された角度で真っ直ぐに曲がります。プレートローリングマシンは、円柱や円錐などの連続した曲線を形成します。タンクとフレームの両方を製造するほとんどの金属製造工場では、一方を他方の代わりに使用するのではなく、2 つのタイプの機械を並べて使用する必要があります。
一般的な工場での作業では、セットアップにかかる時間は、従来の油圧機械では約 20 ~ 40 分でしたが、サーボ CNC モデルでは 5 ~ 15 分に短縮されます。これは主に、角度、ストローク、バックゲージのデータが再検索されるのではなく呼び戻されるためです。保存は、作業自体が繰り返される場合にのみ繰り返されます。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード