Nov 04, 2026
6 mm プレート×幅 1500 mm、Ø600 mm に圧延されたステンレス シェルを月に 20 枚見積もる工場には、4 ロール機は必要ありません。トン数だけではなく、ロール直径と事前曲げ方法が指定されていれば、3 ロールプレート圧延機でその作業を快適に処理できます。
これが簡単な答えであり、ほとんどの購入者は間違った質問から始めるため、はっきりと述べる価値があります。彼らはトン数と価格を比較し、設置後にすべての砲弾の端をトリミングする必要があること、広いプレート全体で丸みが漂っていること、または閉じたシリンダーを機械からまったく持ち上げることができないことを発見します。
3 ロール ピラミッドは、何十年にもわたってプレート圧延の標準構成であり、3 つの接触点、2 つの駆動下部ロール、1 つの上部ロール、単一セットのロールで幅広い直径範囲、および稼働継続コストが安価な機械構造です。設計が分かれるのはロールの動きであり、それがサイクルタイムを決定します。
3 ロール機では、下部の 2 つのロールがメイン モーターによって駆動されて同じ方向に回転し、上部のロールがそれらの間を下降します。プレートは 3 つの接触線に沿ってグリップされ、トップ ロールが下げられる深さによって材料が降伏点を超えて押し出されます。ダイによって固定されるものは何もないため、1 セットのロールは幅広い直径をカバーし、通常はトップ ロール直径の約 1.3 倍から上までの直径をカバーします。
シートは前後にフィードする必要があるため、初期パスでは端がトップ ロールの下を通過することはありません。この真っ直ぐで曲がっていないセクションは、マシンタイプ間の最も重要な実際的な違いであり、これが事前曲げが存在する理由です。
どちらのタイプも 3 つのロールを持ちます。違いは動きの自由度であり、それによってオペレーターが機械に対して実際にできることが変わります。
対称的な機械では、上部のロールだけがまっすぐ下に動きます。下部ロールはベアリングに固定されています。フレームはシンプルで剛性が高く、大口径シェルへの最も安価なルートです。トレードオフは、端を事前に曲げることができないため、別の操作で切り取るか丸めるまで、直線部分は平らなままであることです。
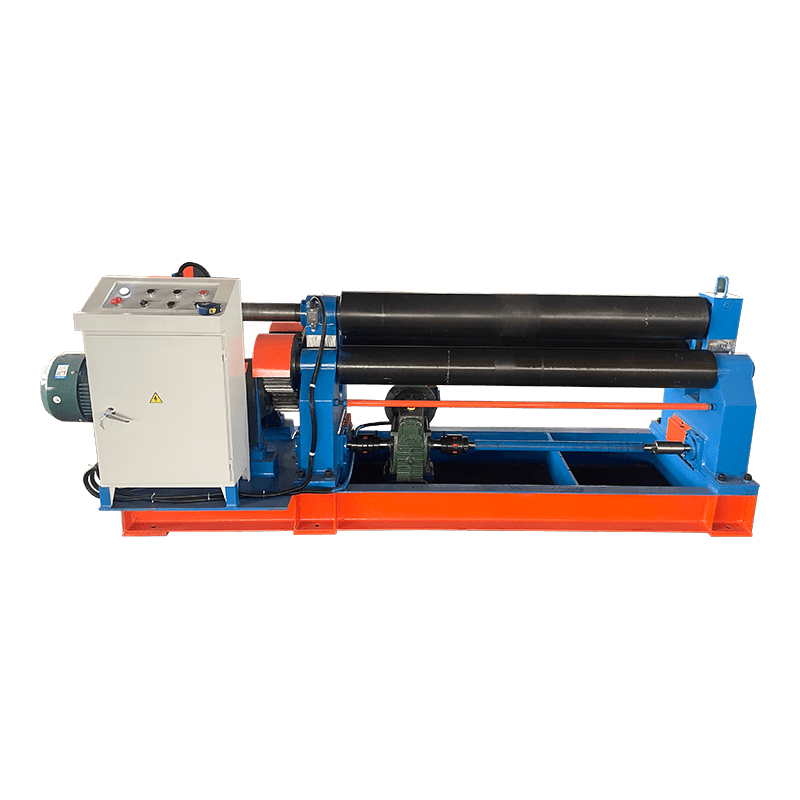 W11 シリーズ 3 ロール対称機械式プレート圧延機 円筒シェルおよび基本的な湾曲部品用のコスト効率の高いメカニカル ローラーで、下部ロールが固定されており、端部の事前曲げはありません。 製品を見る→
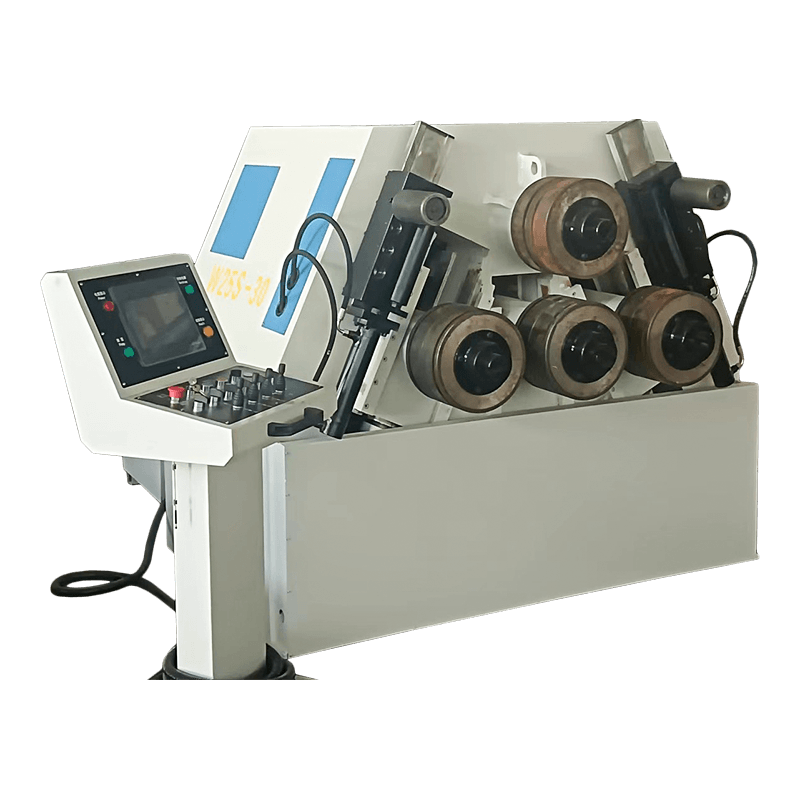
ユニバーサル油圧機械では、両方の下部ロールが動きます。垂直に曲げると水平に、上部ロールの下の接点を移動します。この水平移動により、両端の真の事前曲げが可能になります。ほとんどのビルドには油圧ドロップ エンドも装備されているため、閉じたシリンダーを持ち上げて外すことができ、一部のビルドではコーン作業のためにトップ ロールを傾けることができます。
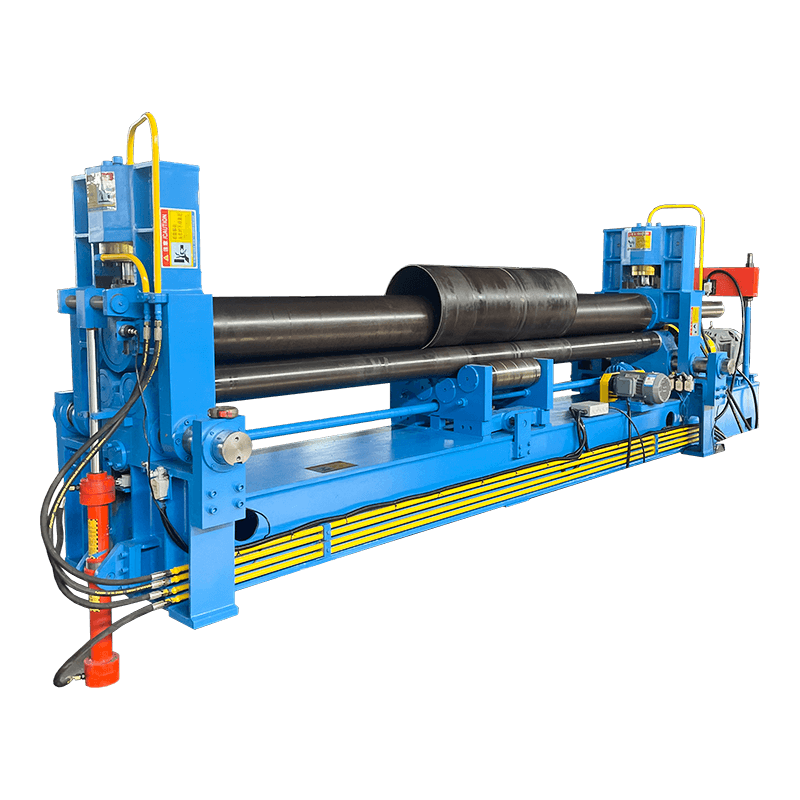 W11S シリーズ 3 ローラー万能油圧プレートローリングマシン トゥルーエンド先曲げとCNCオプションを備えた油圧式ユニバーサルローラーで、厚板やステンレス鋼の成形に適しています。 製品を見る→
厚いプレートとステンレスの場合、2 番目のレイアウトは通常 1 年以内に元が取れます。端のトリミングが減り、巻き直しが減り、クレーン時間が短縮されます。とにかく端が縦方向の継ぎ目に消えてしまうダクトやタンクの作業では、多くの場合、対称的な機械を購入する方が賢明です。
| アイテム | 3ロール symmetrical (mechanical) | 3ロール universal (hydraulic) |
|---|---|---|
| ロール動作 | トップロール vertical only | 底部は垂直および水平にロールします |
| プレートの端を事前に曲げる | 1回の設定では不可能 | プレートを外さずに両端 |
| 両端に平らな部分が残る | より長く、通常はトリミングされています | ショート |
| 閉じたシェルの削除 | オーバーハングまたは分割シェルが必要 | 油圧ドロップエンド |
| 調整 | 手動ネジ、機械式 | 油圧式ペンダントコントロール |
| 典型的なフィット感 | ダクト、タンク、製作全般 | 圧力容器、ステンレス、厚板 |
カタログ容量は、ほとんどの場合、全作業幅における軟鋼の場合に引用されています。 2 つのオファーを比較する前に、次の 5 つの項目を並べて配置してください。
完全な プレートローリングマシンの範囲 個々の PDF データシートを使用して作業するよりも、ロールの直径とドライブのタイプを比較する方が迅速な方法です。
この表で簡単に健全性をチェックしてみましょう。最小のシェルが Ø600 mm の場合、400 mm のトップ ロールのフロアは約 Ø520 mm になるため、作業はまだ適合します。 500 mm ロールではそうではありません。
すべての 3 ロール機械は両端に直線部分を残します。本当の問題は、それがどのくらいの長さなのか、そしてそれに対して何をするのかということです。対称的な機械の場合、実際的な解決策は、端の正方形をトリミングするか、縦方向の継ぎ目に溶接して表面仕上げするか、またはわずかに楕円形のシェルを受け入れて取り付け時に修正することです。
ユニバーサルマシンは、これを事前曲げで処理します。オペレーターは、端が上部ロールと下部ロールの間の接線の真上に位置するようにプレートを配置し、その短いスパンを曲げてから、全長を圧延します。 4 ロール機では、固定ボトム ロールとサイド ロールを使用して同じ結果が得られ、プレートを端から端まで回す必要はありません。
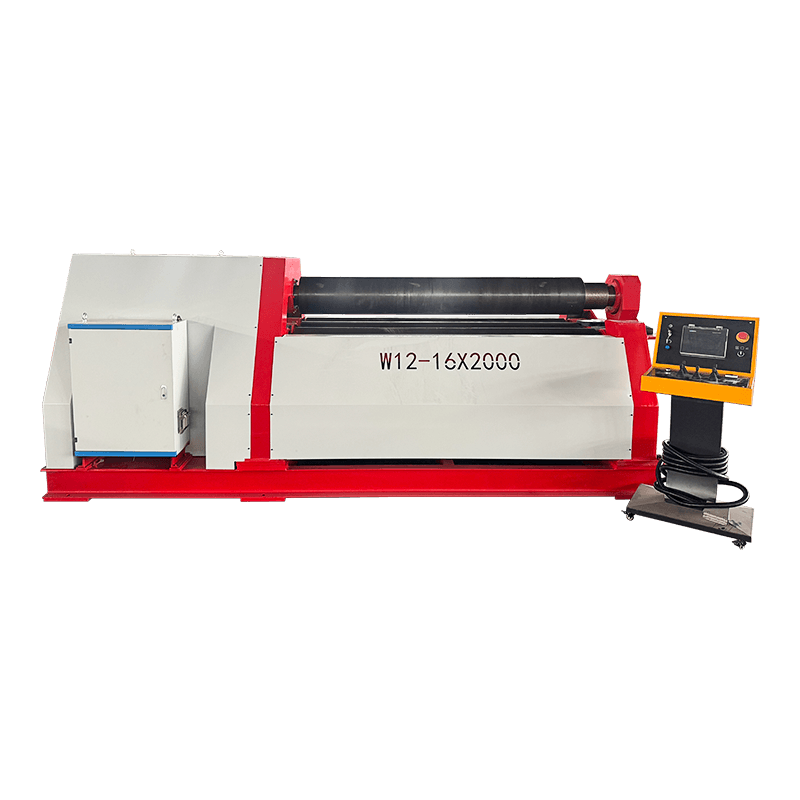 W12 シリーズ 4 ローラー油圧プレート曲げ圧延機 1 回のセットアップで両端を事前に曲げる 4 ローラー油圧機械。オプションで曲線作業用の CNC ローラー位置決めが可能です。 製品を見る→
スプリングバックは、オペレーターが行う必要があるもう 1 つの修正です。材料ごとに荷重のかかり方が異なります。304 ステンレスは軟鋼よりも著しく反発し、アルミニウムは再び異なる挙動を示し、許容値は荷重がかかったシェルではなく解放されたシェルを測定することで求められます。リリース後に測定される小さな増加は、毎回 1 つの大きな推測を上回ります。
3 ロール マシンに関する苦情のほとんどは、マシン自体ではなくセットアップに遡ります。以下のチェックでは、その大部分がカバーされています。
の 3 ローラー マシンのステップバイステップ操作ガイド パスのスケジュールとロール ギャップの設定について詳しく説明します。何か問題が発生した場合、通常、症状は次の 5 つのうちのいずれかになります。
3つのロールの間でシートを曲げることにより、平らなプレートを円柱、円錐、円弧に巻きます。一般的な作業には、軟鋼、ステンレス、アルミニウムのタンク、ダクト、圧力容器シェル、パイプおよび構造円形部分が含まれます。
小規模なワークショップモデルは約 2 mm から始まり、産業用 3 ロール機械は、より短い作業幅で 40 mm 以上に達します。定格厚さは常に軟鋼の全幅を想定しているため、ステンレスの場合はおよそ 25 ~ 30% の減率になります。
3 ロール マシンはロールの形状に依存し、ユニバーサル モデルでは下部ロールを事前曲げに移動します。 4 ロール機にはサイド ロールが追加されるため、プレートを回転させることなく両端を事前に曲げることができ、同じトップ ロールでより小さな直径を圧延することができます。
対称的な 3 ロール機械では、曲がっていない部分が十分に長いため、通常はトリミングするか継ぎ目に溶接する必要があります。ユニバーサル マシンや 4 ロール マシンでは、マージンがわずかに抑えられるため、クローズド シェルや目に見えるウェルド ラインに適しています。
はい、厚みを減らした状態で可能です。ステンレスは軟鋼よりも加工硬化し、跳ね返りが大きいため、より多くのパス、わずかに大きなオーバーロール、および軟鋼定格の約 70% の能力を計画します。
最小のシェル直径とこれまでに実行した中で最も厚いプレートから始めて、それらに対するトップロール直径、作動長、およびモーター出力を確認します。最大の厚さだけで購入すると、通常、直径が不足します。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード