Oct 20, 2026
6ミリメートルの軟鋼、長さ3,000ミリメートル、月に250個。これら 3 つの数字は、カタログよりも必要な油圧ベンディング マシンを決定します。厚さによってトン数が決まり、曲げの長さによってビームが決まり、バッチ サイズによって機械式トーション バーと閉ループ サーボ バルブのどちらにお金を払う価値があるかが決まります。
簡単に言うと、単純な油圧式、ねじり同期 CNC および電気油圧式サーボ マシンは、それぞれに優れているとか劣っているというわけではなく、目的が異なるということです。ロングランの厚いプレートには、機械的深さ停止機能を備えたシンプルな油圧プレスブレーキが適しています。角度公差が厳しい、短い実行の薄いシートでは、セットアップ時間だけでサーボ同期が価値を生みます。トーションバー CNC は中央に位置し、ほとんどの作業店が実際に購入する機械です。この記事の残りの部分は、その分割を自分の部分と照らし合わせて確認することについてです。
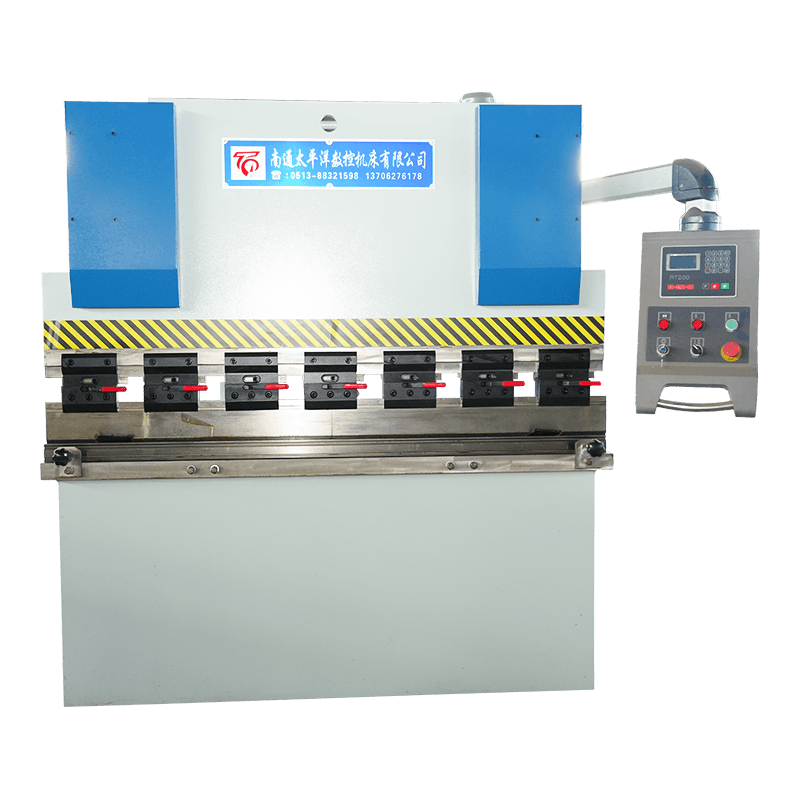
プレスブレーキは、非常に正確な深さ停止機能を備えたプレスです。 2 つのサイド フレームには、ダイを保持する固定下部ベッドが搭載されています。フレームの上部にある 2 つの油圧シリンダーが、パンチを運ぶラムを駆動します。ポンプがバルブ ブロックを介してオイルを供給し、ラムがプログラムされた位置まで下降し、曲げ角度はパンチがダイに入る距離によって決まります。マシンのどこにも固定された「角度設定」はありません。あるのは深さと、それに対する素材の反応だけです。
曲げが 1,000 回繰り返されるかどうかを決定する 3 つの要素は、ラムが下降する際にどの程度平行を保つか、深さがどの程度正確に測定されるか、曲げの力によって生じるたわみがベッドに補正されるかどうかです。このタイプの機械のシステム圧力は通常 200 ~ 300 bar の範囲内にありますが、品質を制御するのは圧力ではなく、位置です。
並列処理は、3 つのマシン ファミリを分ける点です。普通の油圧機械は、機械的リンケージと固定ストップによってラムを水平に保ちます。ねじり同期機械は 2 つのシリンダーをねじりシャフトで結合し、CNC 軸を使用して深さを調整します。電気油圧サーボ マシンは各シリンダーに独自の比例バルブとリニア スケールを提供するため、両側が独立して 1 秒間に数回修正されます。
その違いは、セットアップ時間と薄いシートの許容誤差として現れます。ねじり加工機では、材料または角度を変更すると、新しい深さの値と試行的な曲げが行われます。サーボ マシンでは、これらの値はプログラム内に存在し、Y1/Y2 は閉ループです。これは、1.5mm シートで週に 30 個の異なる部品を実行する場合に重要になります。
| 特徴 | WC67Y普通油圧 | WC67K ねじり同期 CNC | WE67K 電動油圧サーボ CNC |
|---|---|---|---|
| RAMの同期 | 機械的リンケージ | トーションシャフトとメカニカルストップ | サーボバルブとシリンダーごとのリニアスケール |
| 深さコントロール | ハンドルまたは簡易NC | CNC Y軸、電動 | 閉ループ Y1/Y2 を備えた CNC |
| 新しいパーツのセットアップ | 最長、試し曲げで設定 | 中程度の角度はプログラムに保存されています | 再現可能な最短の値 |
| ベストフィット | 厚板、シンプルなプロファイル、少量 | 一般的なジョブショップでの混合バッチ | 薄いシート、きつい角度、繰り返し作業 |
| 相対コスト | 最低 | ミドル | 最高 |
中間点で十分な場合は、通常、ねじり軸機械が賢明な購入となります。軟鋼とステンレスの幅広い組み合わせの加工に対応し、プログラムで角度設定を維持し、サーボ システムの価格がかかりません。
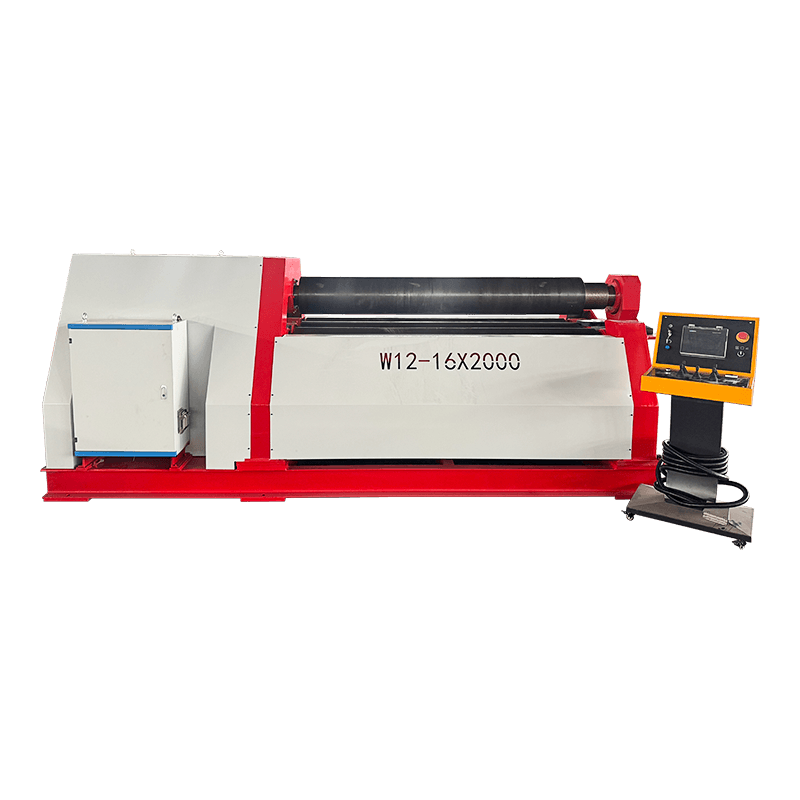
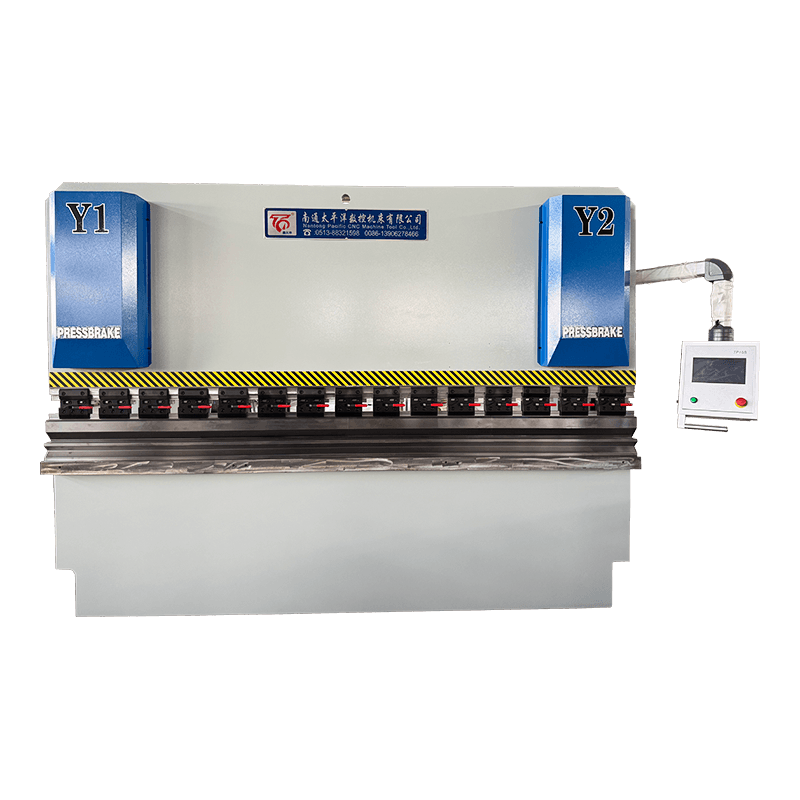
 WC67K ねじり軸同期 CNC 油圧プレスブレーキ 軟鋼とステンレスの混合加工用のミッドレンジ CNC プレス ブレーキで、角度プログラムが保存され、バック ゲージとストロークはサーボ制御されます。 製品を見る→
トン数は好みの問題ではありません。軟鋼の空気曲げの場合、工場で実行可能な公式は P (トン/メートル) ≈ 65 × t² / V です。ここで、t は板厚、V はダイの開口部です。通常の開始点は V = 8 × t です。したがって、6mm のプレートは 48mm のダイ上で稼働し、およそ 49 t/m が必要になります。 3,000 mm の曲げ部分での作業は約 146 t であるため、160 ~ 200 t の機械で作業マージンを確保して作業をカバーできます。
主に重いプレートを単純なプロファイルで曲げる工場では、電動バックゲージを備えた従来の油圧機械で、サーボ同期に費用をかけずに作業をカバーできます。
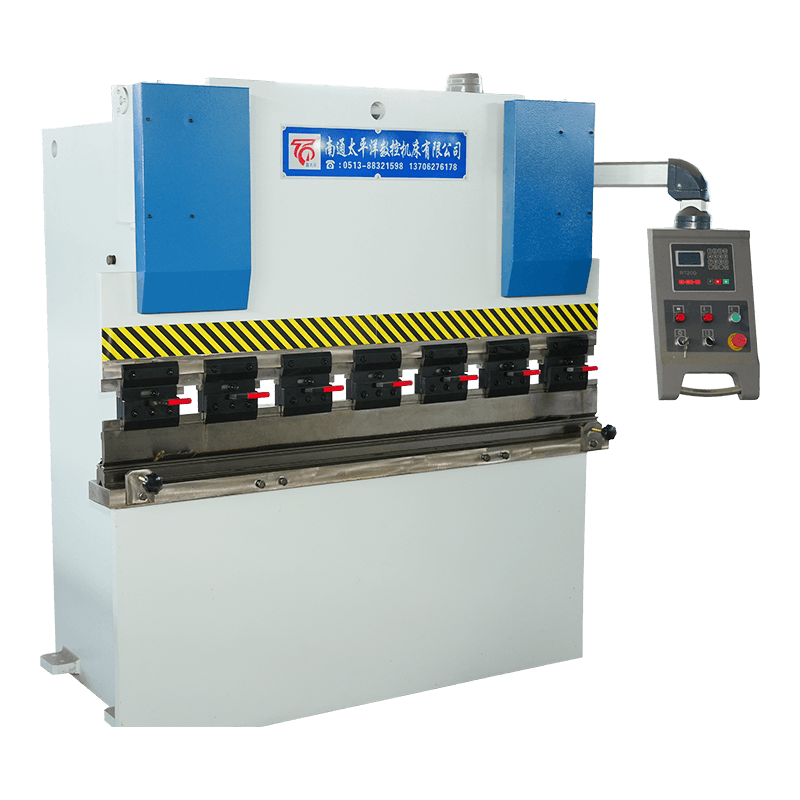 WC67Yシリーズ NC油圧板金プレスブレーキ E21 または RT200 プログラム ストレージとオプションの手動補正を備えた、より重いプレートや単純なプロファイル向けのコスト効率の高い NC 油圧プレス ブレーキ。 製品を見る→
角度に関する苦情のほとんどは 4 つの原因に遡りますが、そのうちの 1 つだけが機械の制御システムにあります。 1 つ目はたわみです。負荷がかかると、ラムは中央で上向きに曲がり、ベッドは下向きに曲がります。そのため、全長の曲がりは端よりも中央の方が深くなります。クラウニング(一連のウェッジまたはベッド内の油圧補正)は標準的な修正であり、日常的に最大能力近くで曲げる場合は、仕様リストに記載する必要があります。
2つ目は素材のバリエーションです。シートの厚さの公差は、異なるコイルからの 2 枚のシートが同じラム深さでも異なる曲がり方をする可能性があることを意味します。そのため、エア曲げではバッチの開始時に常にテストピースが必要です。 3 つ目はスプリングバックで、引張強さとともに増加します。ステンレスおよび高強度低合金グレードは軟鋼よりも著しくスプリングバックが大きいため、過度の曲げまたは角度の修正が必要です。 4 番目は油温です。午前中に冷たく、午後には熱くなるマシンは、制御で深さの値が補正されていない場合、ドリフトする可能性があります。サーボ同期マシンでは、ドリフトは継続的に修正されます。トーションマシンではそうではありません。
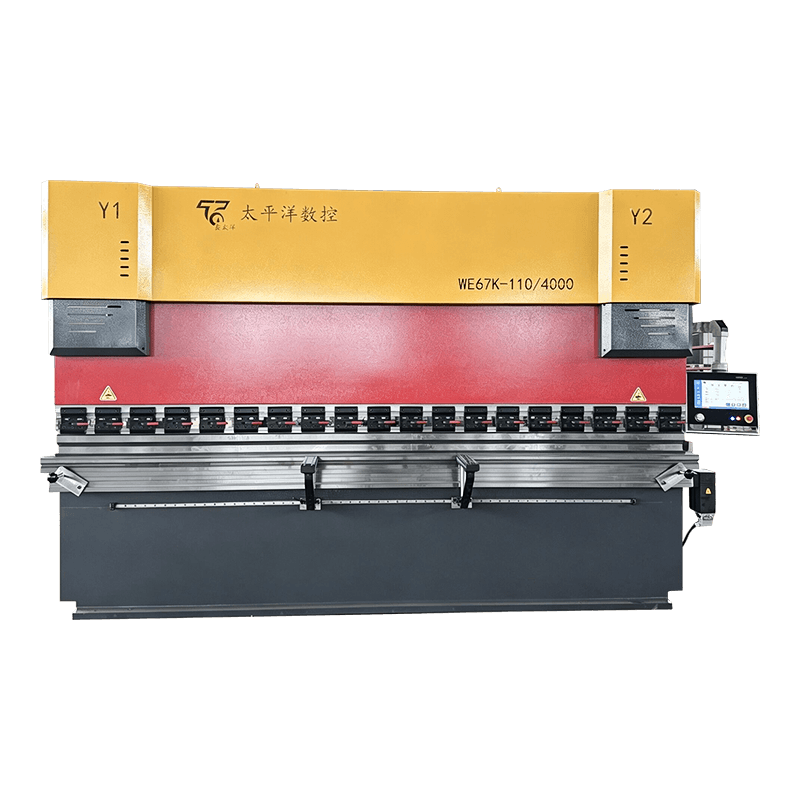 WE67K 電磁油圧サーボ CNC プレスブレーキ 多軸バックゲージを備えた高精度サーボ同期プレスブレーキと連続補正により、作動長全体にわたって一貫した曲げ精度を実現します。 製品を見る→
油圧プレス ブレーキは予測可能な場所で故障し、高価な故障のほとんどは安価な故障から始まります。計画外停止の大部分は油圧回路、同期、バックゲージが占めており、そのほとんどは生産停止になる前に週に一度の短期間のルーチンで対処されます。私たちの 油圧ベンディングマシンのメンテナンスガイド 全スケジュールをカバーします。これらは、最初に実行する価値のある 5 つの項目です。
同じトン数と曲げ長さを備えた 2 台の機械は、まったく異なる購入になる可能性があります。見出し番号は、制御、クラウニング、または受け入れテストについては何も示していないためです。価格を比較する前に、次のことを紙に書き出してください。
| アイテム | 何を述べるべきか | なぜそれが重要なのか |
|---|---|---|
| 定格力 | 指定された型開度でのトン数と材料強度 | 後で幅の狭いダイを取り付ける際の過負荷を防止します |
| 曲げ長さ | 全長と偏心した曲げ位置 | フレームのたわみは端部で最も大きくなります |
| 角度再現性 | テスト曲げの数と許容公差 | 実際の生産を反映する唯一のチェック |
| 安全性 | ライトカーテン、両手制御、リリーフバルブ保護 | 法的要件とオペレーターの保護 |
| ドキュメント | 油圧回路図、配線図、パラメータのバックアップ | トラブルシューティングの時間を半分に短縮 |
| スペアパーツ | シールキット、フィルターエレメント、バックゲージコンポーネント | ダウンタイムはすでに棚にあるものによって異なります |
参考までに、Nantong Pacific CNC Machine Tool は、普通油圧サーボ、ねじり同期サーボ、電気油圧サーボの 3 つのアーキテクチャすべてを江蘇省海安市で製造し、東南アジア、ヨーロッパ、米国、中東に輸出しています。レビューできます プレスブレーキの全範囲 これは、剪断機、圧延機、プレスと並んで、単一のサプライヤーが 1 台の機械ではなく製造ライン全体をカバーする必要がある場合に役立ちます。
油圧部分は駆動について説明します。油圧によってラムが動きます。 CNC は、ラムの深さ、バック ゲージの位置、および場合によってはクラウニングを設定する制御を記述します。最新の油圧プレス ブレーキのほとんどは何らかの形で CNC であるため、2 つの用語は競合するのではなく、重なっています。
軟鋼には P (t/m) ≈ 65 × t² / V を使用し、V = 8 × t とします。 48 mm のダイ上の 6 mm のプレートには約 49 t/m が必要であるため、3,000 mm の曲げには約 146 t が必要になります。160 ~ 200 t の機械で余裕を持って対応できます。
価格はトン数、曲げの長さ、CNC 軸の数、クラウニング、工具によって変動します。サーボ同期と 3 1 軸または 4 1 軸制御を追加すると、同じサイズの 2 台のマシンが遠く離れて着地する可能性があるため、独自の部品図面と照らし合わせて見積もりを依頼してください。
メーカーの間隔に従い、少なくとも年に 1 回はオイルのサンプルを採取してください。熱、ほこり、水が早期劣化の通常の原因であり、フィルターエレメントは通常、オイル自体よりも頻繁に交換する必要があります。
はい。ただし、ステンレスおよび高強度グレードでは、軟鋼よりも大きな力とより多くのスプリングバック補正が必要です。今日の軟鋼の作業ではなく、予測可能な作業負荷の中で最も硬い材料に合わせて機械のサイズを決定します。
ツーリングギャップのライトカーテンまたはレーザーガード、両手制御、油圧回路を過負荷から保護するリリーフバルブ、およびラムの機械的停止。出荷前に、マシンが市場で必要な認証を取得していることを確認してください。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード