Oct 19, 2026
3 m のガード パネルの 3 つの見積もりを検討する製造業者は、通常、2 軸、4 軸、または電気油圧サーボの制御から始めます。それは決定の間違った結末です。機械はまず、厚さ、曲げ長さ、材料のスプリングバック、工具が生成できる最小内径などの部品のエンベロープに適合する必要があります。その後、CNC は有効なプロセスを繰り返します。作成されません。
同じロジックがせん断、ローリング、プレス、プロファイル曲げにも当てはまります。機械ファミリーを動作に合わせて、制御仕様を用いて再現性や段取り替えを判断します。 CNC 金属加工装置の購入は、最初の生産作業が退屈であれば、つまり、同じ曲げ角度、同じ切断長さ、同じ圧延直径、および予期せぬ再加工がない場合に成功します。
この用語は多くの場合、曖昧に使用されます。製造工場では、通常、フライス加工センターではなく、シート、プレート、プロファイルを切断して成形する機械を意味します。購入の決定は 5 つの家族に分かれており、各家族はマシンの床面積を獲得できるかどうかを決定する異なる「最初の質問」を持っています。
| マシンファミリー | 主な仕事 | CNC が追加するもの | 選択フォーカス |
|---|---|---|---|
| プレスブレーキ | シートを角度とプロファイルに曲げます | バックゲージの位置決め、ラム深さ、角度データの保存 | メートルあたりのトン数、曲げ長さ、ツーリング、クラウニング |
| ギロチンシャー | シートとプレートを適切な長さにカットします | バックゲージ、ストローク制御、ブレードギャップ設定 | 厚さ、カット長さ、押さえ込み、歪み制御 |
| プレートローラー | 円柱、円弧、シェルを形成します | ロール位置、プリベンドシーケンス、リピートレシピ | ロール数、プリベンド、直径、厚さ、フラットエンド |
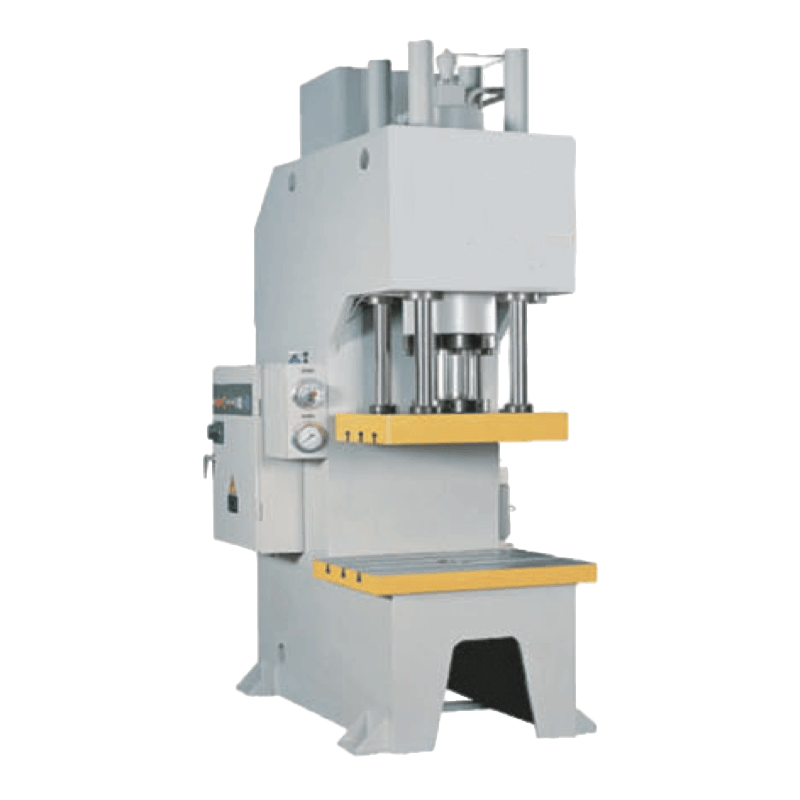
| 油圧プレス | 成形、スタンプ、矯正、組み立て | 圧力とストロークの制御、レシピの保存 | トン数、ベッドサイズ、日照量、速度、警備 |
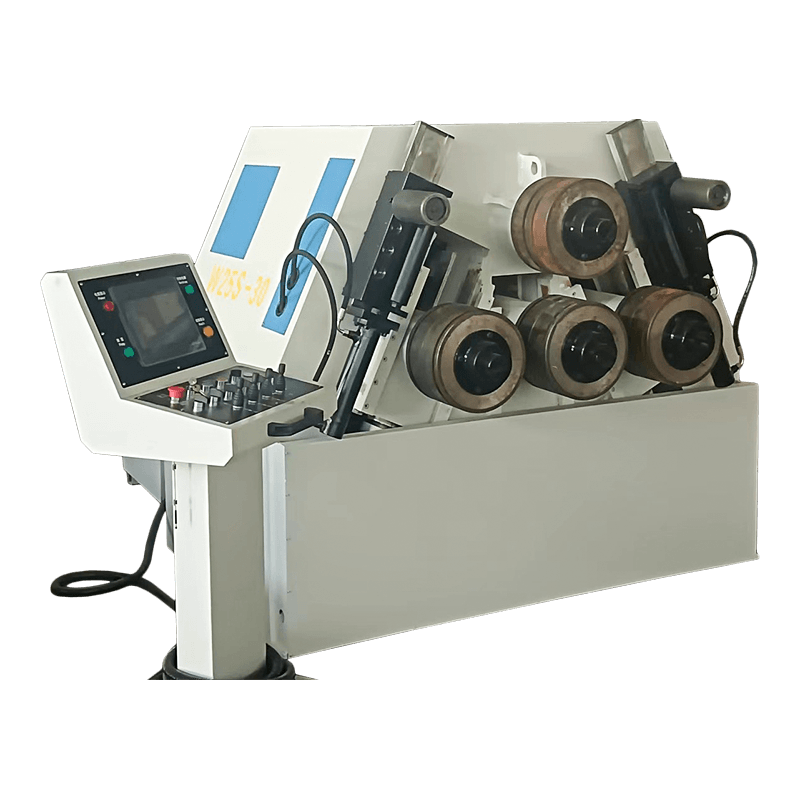
| プロファイルベンダー | 曲線の角度、チャネル、チューブ、セクション | ロールの位置決めと反復可能な曲げシーケンス | プロファイル サイズ、半径、ツーリング、スプリングバック |
プレス ブレーキのサイズは、コントロール上の数値ではなく、ストロークの底部で保持できる荷重によって決まります。特定の材料と厚さの場合、必要なトン数は曲げの長さに応じて増加し、V ダイ開口部が広くなると減少します。機械製造業者のトン数表が信頼できる情報源です。他の 2 つの点が最も初期の問題の原因となります。ベッドとラムがたわむことなく全長の荷重を支えることができるかどうか、もう 1 つは工具が表面に跡を残さずに必要な内側半径を生成できるかどうかです。
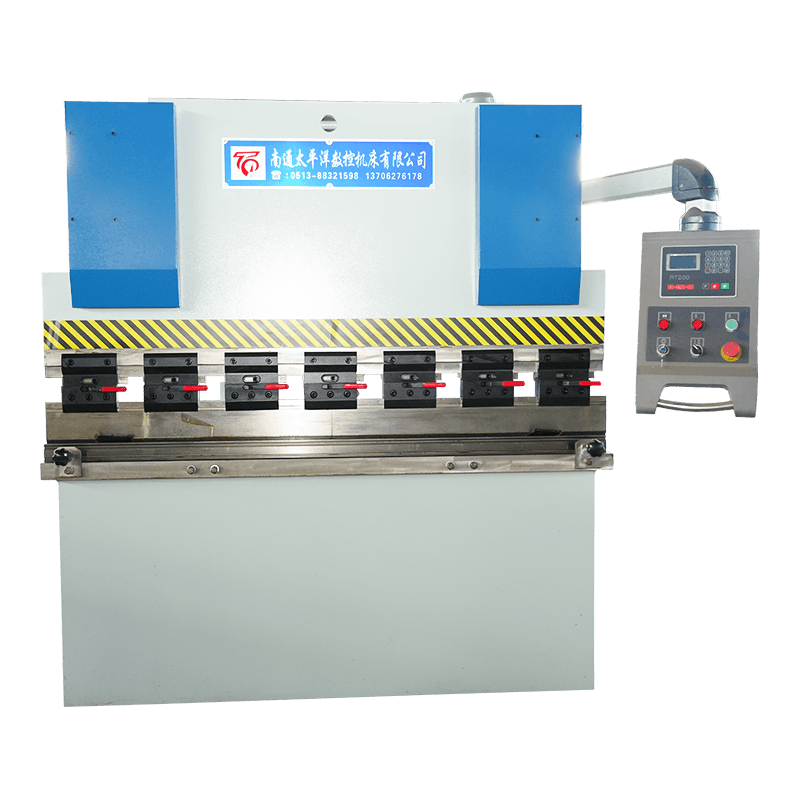
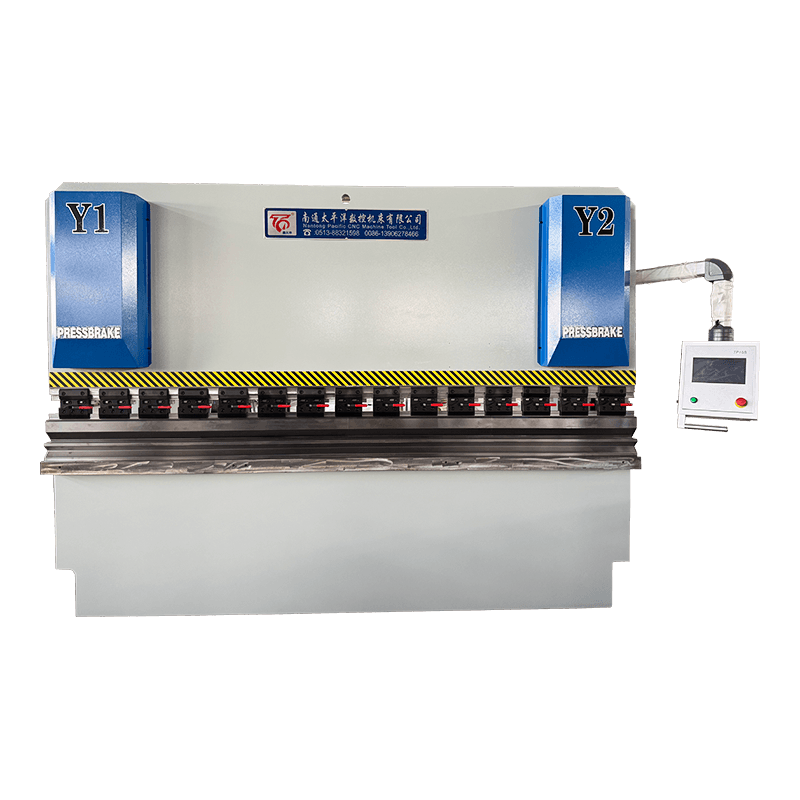
制御アーキテクチャが重要になるのはその後です。従来の油圧プレスブレーキは、単純で少量の作業に最適です。ねじり軸同期 CNC マシンにより、制御された深さとバックゲージの位置決めが追加されます。幅広い組み合わせにおいて角度の一貫性と切り替えが重要な場合には、電気油圧サーボ CNC マシンが選択されます。記載されている製品構成では、WE67K シリーズは電気油圧サーボ CNC 油圧板金曲げ機です。 WC67K はねじり軸同期です。 WC67Yはモデル名にCNCが付いていない油圧機械です。
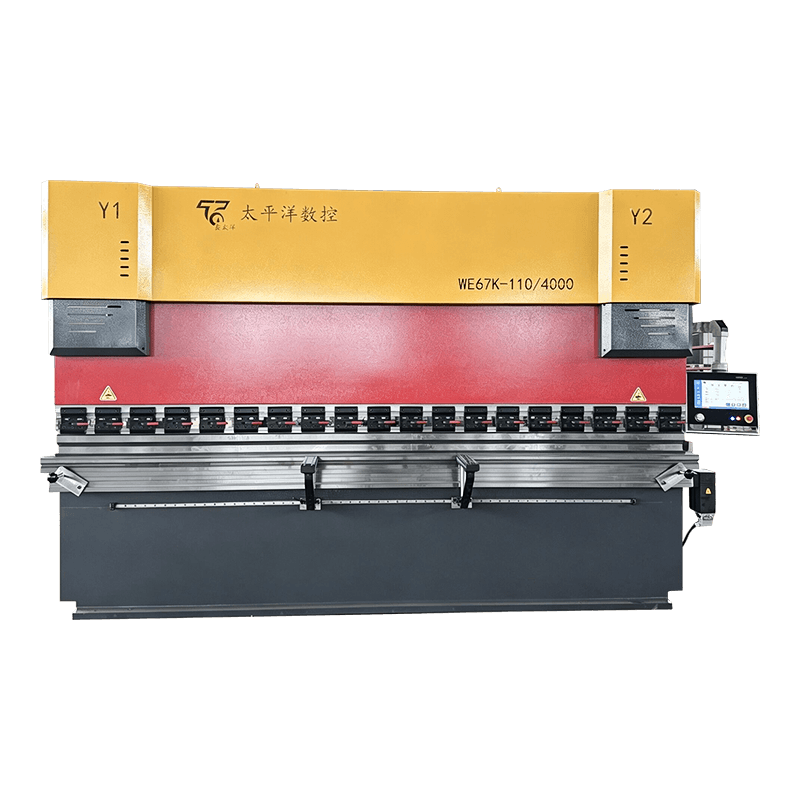 WE67Kシリーズ電動油圧サーボCNC油圧板金曲げ機 ... WE67K シリーズ電気油圧サーボ CNC 油圧プレス ブレーキは、南通太平洋 CNC 工作機械有限公司によって開発されたハイエンドの精密曲げソリューションです。 製品を見る→
より詳しい購入手順については、このガイドを参照してください。 CNCプレートベンディングマシンの選択 。有益な順序は、部品エンベロープ、工具、トン数、制御軸、受け入れテストの順です。この順序を逆にすると、適切な設備を備えた機械が、正当な作業を実行できない状態になってしまうのです。
簡略化された等角図。比率は例示的なものであり、機械製図ではありません。
ギロチン剪断機とスイングビーム剪断機はどちらも直線的な切断を行いますが、熊手と刃の移動の管理方法が異なります。 CNC バックゲージを備えた油圧ギロチンは、プレートおよびロングブランクに一般的です。スイングビーム機械は、軽量シートや混合作業に適しています。購入チェックはストローク数だけではありません。最大厚みと長さ、ブレードギャップ調整、押さえ力、バックゲージの再現性、細帯のカールの有無を確認します。
QC11Y/KシリーズはCNC油圧ギロチンです。 QC12Y/K は CNC 油圧スイングビームです。どちらもシリーズレベルの選択であり、どの厚さでもきれいに切断できることを保証するものではありません。刃の状態、材料の強度、オペレーターの技術が刃の品質を決定します。
 QC11Y/K CNC油圧ギロチンシャーリングマシン シアー シリーズを比較する際には、この油圧ギロチン オプションを確認してください。 6 ~ 25 mm の板厚に対応し、電動ブレードクリアランス調整により正確な切断を実現します。 製品を見る→
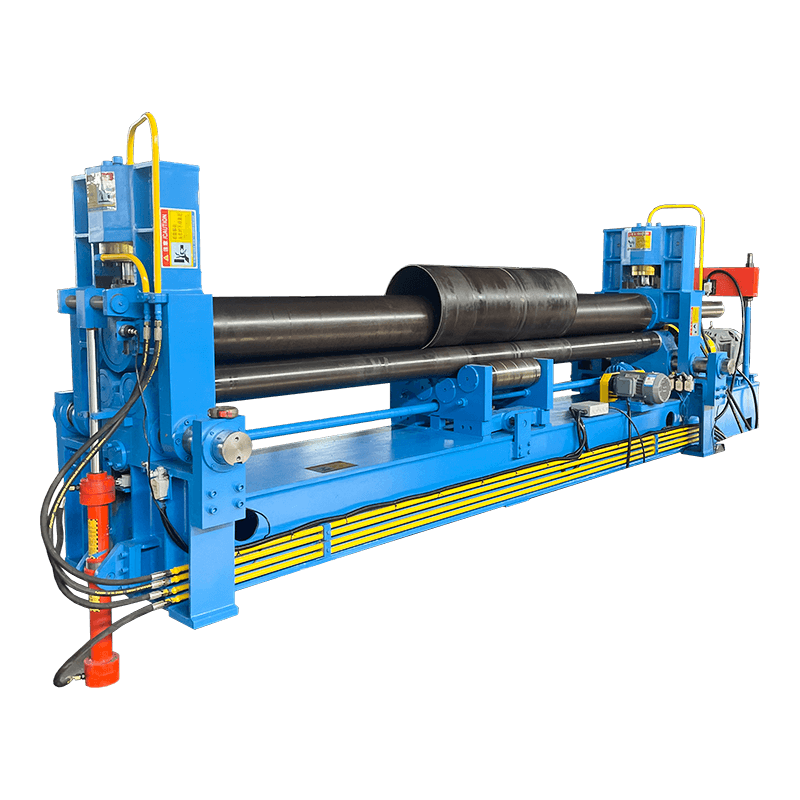
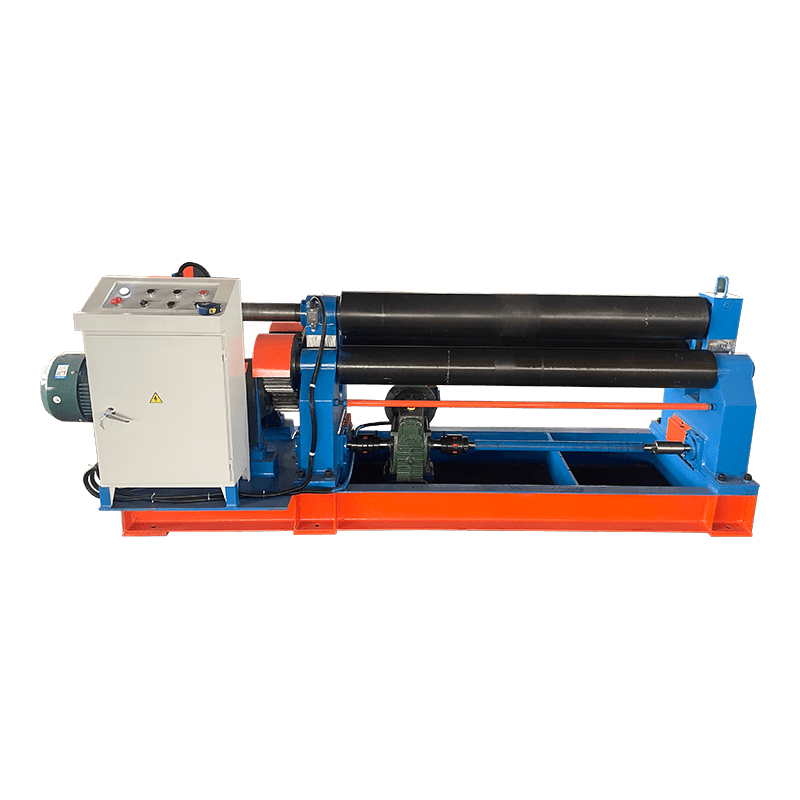
最初のシリンダーの端が平らになるまでは、ローリングは簡単に見えます。 3 ロール対称マシンがベースラインです。 3 ロール ユニバーサル油圧機械により、事前曲げのためにロールを位置決めする機能が追加されます。 4 ロール機械では、取り扱いが軽減され、両端をより簡単に事前に曲げることができます。製品ラインの W11、W11S、および W12 シリーズは、その進歩をたどっています。容器シェルの場合、重要なデータは、板厚、降伏強度、仕上げ直径、シェル長さ、および許容平坦長さです。
直径を圧延することはできるが、厚さを事前に曲げることができない機械では、追加の取り扱いや二次作業が必要になります。軟鋼のデモンストレーションだけでなく、実際の材料グレードと最悪の最終状態を含むトライアルを依頼してください。
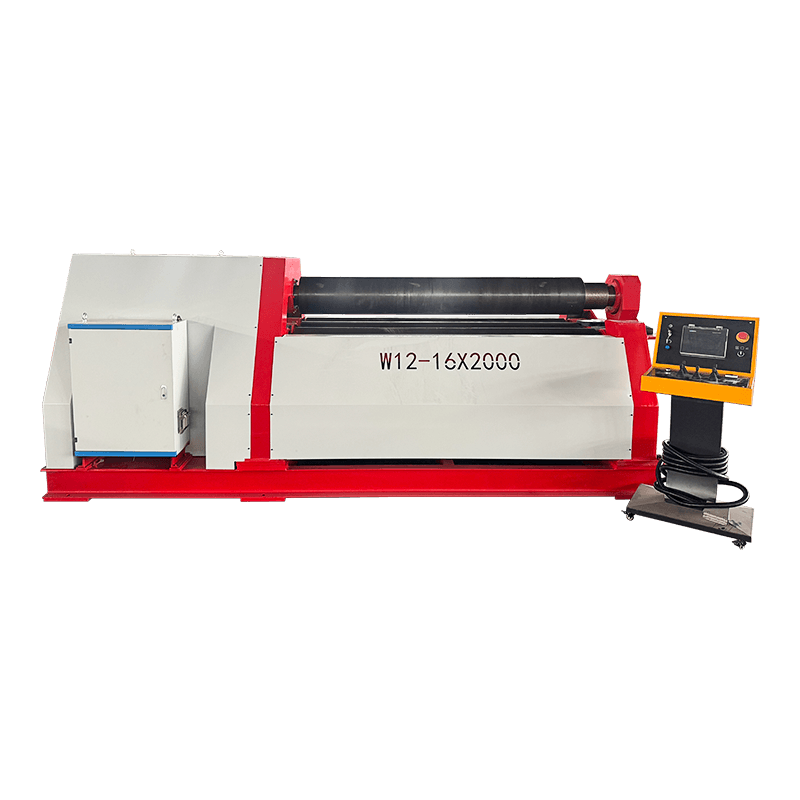 W12 シリーズ 4 ローラー油圧プレートローリングマシン 1 回のセットアップで事前曲げと成形を行うには、この 4 ローラー シリーズを検討してください。選択する前に、モデルの容量を実際の材料グレードおよび最悪条件に照らして確認してください。 製品を見る→
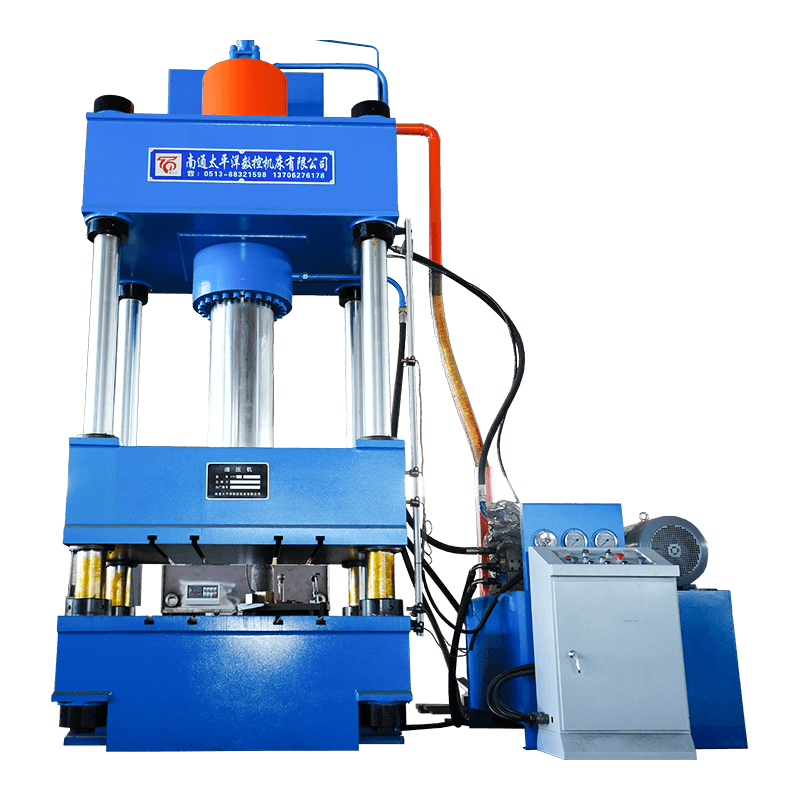
4 コラム印刷機と 1 コラム印刷機は、さまざまなアクセス問題を解決します。 4 コラムプレスは、剛性の高いフレームと、成形、スタンピング、および矯正のための均一なガイドを提供します。シングルカラムプレスは、長い部品や扱いにくい部品の前面と側面を開きます。仕様シートで、トン数、ベッドサイズ、日照、ストローク、アプローチ速度、制御装置がレシピを保存できるかどうかを比較します。プロファイルの場合、W24S などの油圧セクション ローリング マシンがアングル、チャネル、チューブを処理しますが、結果はツール セットとスプリングバック補正によって決まります。最初の作業の後ではなく、機械と一緒にツーリング パッケージを購入してください。
Nantong Pacific CNC Machine Tool は、海安経済技術開発区に拠点を置き、20,000 平方メートルを超える生産スペースと、曲げ、せん断、圧延、油圧プレス、プロファイル ベンディング マシンをカバーする製品範囲をリストしています。同社は、標準シリーズおよび非標準機器を製造し、東南アジア、ヨーロッパ、米国、中東に輸出していると述べています。これらの事実は候補者リストの段階では重要ですが、プロセス監査に代わるものではありません。
機械の負荷表、工具図面、電気および油圧回路図、スペアパーツリスト、引き渡しチェックリストを求めてください。お住まいの地域での設置サポートを誰が行うか、また応答時間はどれくらいかを問い合わせてください。製品構造は多岐にわたりますが、最終的な選択は部品と受け入れテストによって決まります。
出典:南通太平洋 CNC 工作機械の製品構造。カウントは、生産能力ではなく、リストに記載されているシリーズを示します。
管理レーベルに購入を決めさせないでください。部品のエンベロープ、材質、公差、バッチ サイズを 1 ページに記載します。このページを使用して、プレス ブレーキ、シャー、ローラー、プレス、またはプロファイル ベンダーのサイズを決定します。次に、各サプライヤーが貴社側でマシンを証明する方法を比較します。トライアル部分が正しければ、インストールの会話は予測可能になります。そうでない場合、どの制御仕様もプロジェクトを救うことはできません。
CNC プレス ブレーキ、ギロチン シャー、プレート ローラー、油圧プレス、プロファイル ベンダーなど、金属を切断および成形する機械をカバーします。コントロールは反復可能な位置決めとプロセス設定を処理します。機械のフレームと工具が成形を行います。
価格はマシンタイプ、サイズ、制御軸、ツーリング、および受け入れ要件によって異なります。小型の油圧プレス ブレーキと大型の電気油圧サーボ モデルは、まったく異なるブラケットに収まります。機械、工具、設置、トレーニング、予備品の故障について問い合わせてください。
油圧ベンディングマシンは、油圧の力を利用してラムを動かします。 CNC 曲げ機は、プログラムに保存された角度や工具データを使用して、ラムとバックゲージの制御された位置決めを追加します。一部の機械は油圧式と CNC の両方を備えています。
最も厚い材料、最大曲げ長さ、最小の内側半径、および予想されるバッチ混合から始めます。次に、メートルあたりのトン数、ベッドとラムのたわみ、工具、バックゲージ軸、安全装置を確認します。マシンを受け入れる前にサンプル パーツを実行します。
最大の厚さと幅、最小の圧延直径、事前曲げ能力、ロールの位置、両端の平らな長さを確認してください。厚板の場合は、軟鋼の能力だけでなく、機械の定格降伏強度を確認してください。
トン数、ベッドのサイズ、日照、ストローク、速度がツールに適している場合は、はい。カスタム作業には、ダイセット、圧力制御、ガードも必要です。荷重グラフを確認し、プレスを設置する前に目的の材料で試行を実行します。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード