Oct 28, 2026
3 mm、長さ 2,500 mm のステンレス鋼を、2 つの 90 度曲げと 1 つの 45 度曲げを備えた U チャネルに折り曲げます。完成したパネルは、一度も再加工することなく、レーザーカットされたフレームにまっすぐボルトで固定する必要があります。これが板金曲げ機械が実際に購入される目的です。ヤードで最も厚い板ではありませんし、カタログに載っている最大のトン数でもありません。
結論から始めましょう。 今後 2 年間で見積もられると予想される最も重く、最も長い部品の周りの機械を指定し、ヘッドルームの約 20% を追加します。トン数、曲げの長さ、スロートの深さ、制御タイプはすべて、その単一の部品から得られます。バックゲージ軸の数から油圧ポンプのブランドに至るまで、その他すべては二次的なものであり、後で交渉することができます。
以下に、これらの制限がどのように計算されるか、購入者が最もよく読み間違える仕様、およびほぼすべての注文問い合わせで生じる質問について説明します。
プレス ブレーキは 3 つの主要な能力で表され、通常、発注前に適切に比較されるのはそのうちの 1 つだけです。
機械がスパンの中央に加えなければならない力は、シートの厚さ、材料の引張強さ、ダイの開口部、および曲げの長さによって設定されます。空気曲げは最小限の力で済みます。パンチが材料を金型に完全に押し込むボトミングまたはコイニングでは、数倍の処理が必要となる場合があります。そのため、公称トン数の数値自体にはほとんど意味がありません。16mm V ダイを使用した 100 トンと 6 mm V ダイを使用した 100 トンは、実際には 2 つのまったく異なる機械です。
形名中の呼び長さ2,500mmなどは最大ワーク幅ですが、サイドハウジング間の間隔はそれより短くなります。 2,500 mm の機械ではフレーム間の距離が約 2,050mm になる場合があるため、リターン フランジが深い部品は、公称長さより短い場合でも物理的に挿入できない場合があります。部品が平らなストリップではなく、ボックス、キャビネット、または形成されたチャネルである場合、スロートの深さと開口高さ (日光) が同様に重要になります。
同じトン数と同じ長さの 2 台の機械では、純粋にラム位置の制御方法が原因で、価格が 3 倍も異なる場合があります。スプリングバックは材料のバッチ、結晶粒方向、工具の摩耗によって変化するため、閉ループ制御とクラウニングは、1 つの部品番号を一日中実行する場合よりも、さまざまな作業の小さなバッチを実行する場合の方がはるかに重要です。
空気曲げ力は、プレス ブレーキ メーカーが数十年にわたって発表してきた公式で推定できます。キロニュートン単位でのメートルあたりの力は、650 にシート厚の 2 乗を乗じ、V ダイの開口部で割った値に等しくなります。軟鋼の場合、ダイ開口部は通常、板厚の 8 倍とされます。以下の表は、ほとんどの製造店が見積もる厚さの範囲全体にその式を適用しています。
| シートの厚さ | Vダイ開口部 | メートルあたりの力 | 2.5mの曲げにかかる力 |
|---|---|---|---|
| 1.0mm | 8mm | 8トン/分 | 21トン |
| 2.0mm | 16 mm | 17トン/分 | 42トン |
| 3.0mm | 25mm | 25t/分 | 62トン |
| 4.0mm | 32mm | 33トン/分 | 83トン |
| 6.0mm | 50 mm | 50t/分 | 124トン |
| 8.0mm | 64mm | 66トン/分 | 166トン |
| 10.0mm | 80mm | 83トン/m | 207トン |
この表は最終的な答えではなく出発点として扱います。深い曲げ、小さな金型開口部、高張力グレード、短いフランジの長さはすべて必要なトン数を押し上げますが、長い部品の端だけを曲げると荷重がラムの中心に向かって押し出され、まさにたわみが最も痛む場所となります。
トン数は仕様の半分にすぎません。残りの半分は、ワークピースをロード、曲げ、取り外しできるかどうかを決定します。署名する前に次の作業を行ってください。
ここに価格差のほとんどがあり、正しい答えは予算だけではなく、仕事の組み合わせによって決まります。
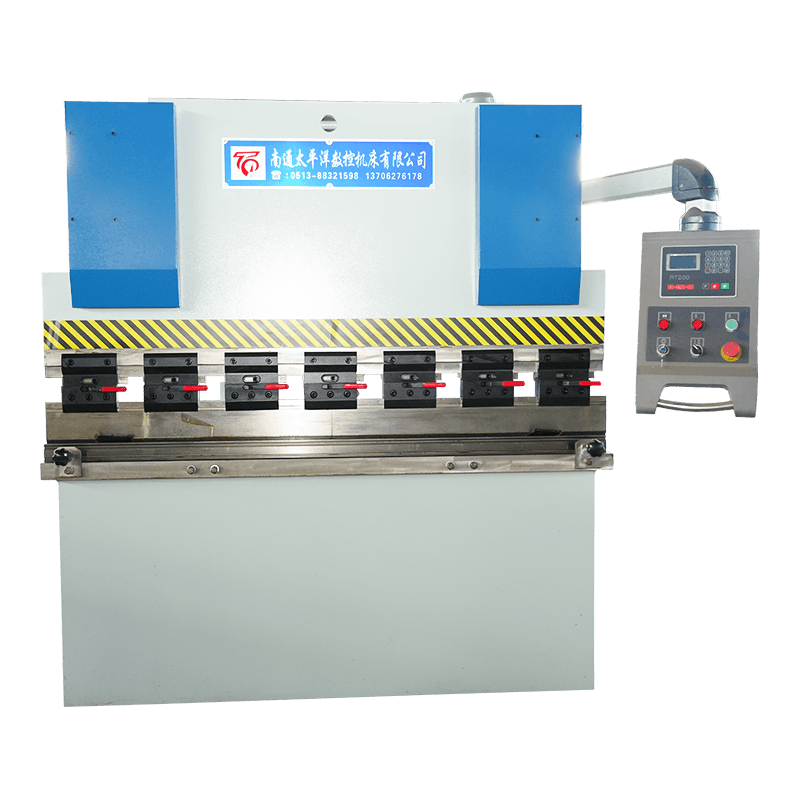
従来の油圧ベンディングマシン 機械的な深さストップと手動で調整されたバックゲージを使用します。これらは、作業が反復的で、主に単純な 90 度の曲げである場合には賢明な選択であり、オペレータはダイヤルで修正することができます。セットアップには時間がかかり、オペレーターの経験に左右されますが、機械システムはシンプルで維持費も安価です。
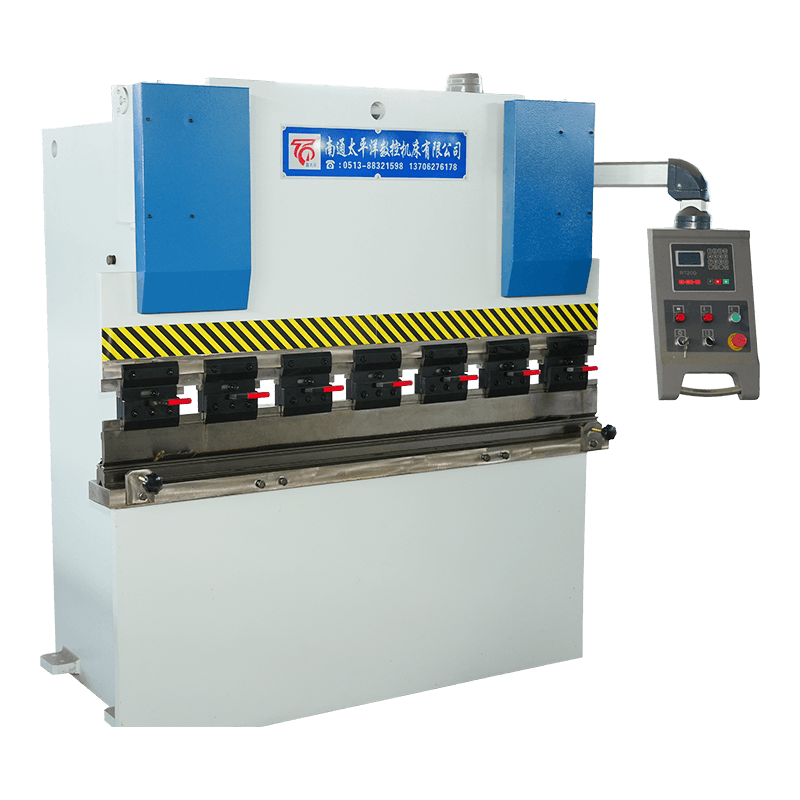 WC67Yシリーズ 油圧板金曲げ機 E21 または RT200 制御を備えたコスト効率の高い NC プレス ブレーキで、製造、HVAC、および一般製造に適しています。 製品を見る→
トーションシャフト同期CNCマシン ラムの両端が一緒に移動するようにトーション バーで 2 つのシリンダーをリンクし、ラムの深さとバックゲージの位置の数値制御を追加します。これらは、純粋に機械的な停止よりも角度を保持し、繰り返しのジョブ用にプログラムを保存し、適度なコストプレミアムで混合バッチをはるかに快適に処理します。
 WC67Kシリーズねじり軸同期CNC油圧ベンディングマシン TP10S または DA41T 制御を備えたミッドレンジ CNC プレス ブレーキ。トーション シャフトと電気油圧サーボ オプションの間に位置します。 製品を見る→
電気油圧サーボ CNC マシン 比例バルブとリニアスケールを使用して閉ループで各シリンダーを制御するため、ラムの位置は想定されるのではなく測定され、制御はその場でスプリングバックとたわみを補正できます。角度の許容差が厳しい場合、バッチが小さく混合している場合、または 1 人のオペレーターが複数の機械を稼働させる必要がある場合、これらは正しい答えです。
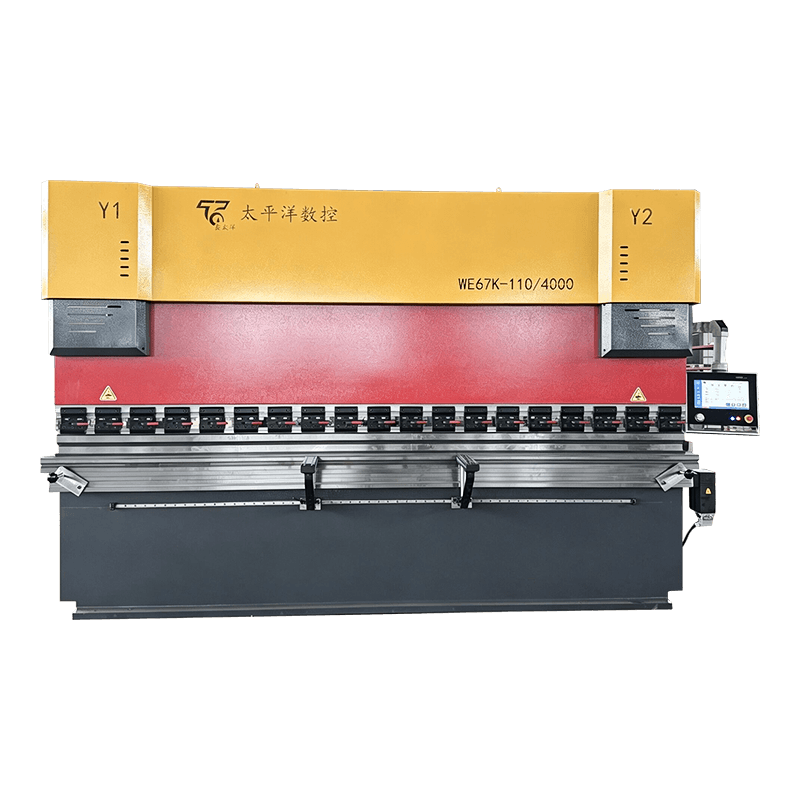 WE67K シリーズ 電動油圧サーボ CNC 油圧ベンディングマシン 閉ループ制御を備えたハイエンドの高精度プレス ブレーキと、複雑な板金作業向けの Delem、ESA、または Cybelec オプション。 製品を見る→
まだその範囲の中間を検討している場合は、ドライブの種類の実際的な比較と、それぞれがどこで効果を発揮するかについては、このガイドで説明されています。 適切な CNC プレート曲げ機の選択 .
同じ厚さで同じダイでも、パンチが材料にどれだけ進入するかによって、要求される力は大きく異なります。シートがダイの肩部のみに接触するエアベンディングがベースラインです。ボトミングとコイニングではその数値が倍増します。空中で快適に 4 mm 曲げられる機械が、コイニング ツールで同じシートを扱うのに苦労する理由はこの倍数です。
実際の結果は単純です。エアベンディング用にトン数を購入し、その後、狭い内側半径を加工するためにコイニング ツールに切り替えた場合、十分範囲内であると思っていた作業で、機械の定格能力を超えていることに気づく可能性があります。
曲げゾーンの形状を理解すると、上記の仕様決定のほとんどが説明されます。パンチの先端がシートをダイの V 開口部に押し込みます。ダイショルダーは内側の半径を設定します。ダイの開口部によって、必要な力と最小フランジ長さの両方が決まります。
納入後の紛争のほとんどは、機械の欠陥ではなく、仕様の不完全さに起因しています。有益な情報には、材料グレードと厚さの範囲、最大曲げ長さ、最小内径、最小フランジ、角度公差 (度)、使用する工具規格、および機械が満たさなければならない安全規格が記載されています。ヨーロッパでは、油圧プレス ブレーキは一般に EN 12622 に準拠して指定されています。他の地域の購入者は、同等の現地要件を明示的に記載する必要があります。
署名する前に尋ねる価値のある質問が 1 つあります。 サプライヤーに、中間スパンだけでなく公称全長で利用可能なトン数を確認し、機械がラムのたわみをどのように補正するかを説明するよう依頼してください。などの社内エンジニアリングを持つメーカー 南通太平洋CNC工作機械 、両方に書面で答えることができる必要があります。
パンチとダイの間で材料をプレスすることにより、平らなシートをアングル、チャネル、ボックス、および湾曲したプロファイルに成形します。一般的な用途には、エンクロージャ、ダクト、ブラケット、シャーシ部品、屋根および壁パネル、および平らなブランクを 3 次元形状にする必要があるあらゆる部品が含まれます。
空気曲げの場合は、650 に厚さの 2 乗を掛け、V ダイ開口部で割って、メートル単位の曲げ長さを掛けます。次に、材料係数を適用します。ステンレス鋼の場合は約 1.5、アルミニウムの場合は 0.5 ~ 0.6 です。コイニングツールを使用する予定がある場合は、ヘッドルームを追加してください。
従来の油圧機械は、セットアップ時間が重要ではない、単純な 90 度の繰り返し作業に適しています。 CNC マシン、特に電気油圧サーボ タイプは、ジョブの組み合わせが変化する場合、角度公差が厳しい場合、または同じオペレータが複数のマシンを実行する場合に、元が取れます。
亀裂は通常、材料に対して小さすぎる内側半径でせん断またはレーザーカットされたエッジを横切る曲げ、または圧延方向に沿った曲げ線から発生します。スプリングバックは空気曲げに固有であり、引張強度とともに増加するため、過剰な曲げまたは閉ループ角度の修正が必要です。
機械に最も厚いジョブに十分なトン数と、最も長いジョブに十分な長さがあり、薄い材料には別の工具が必要になる可能性があることを受け入れることがあれば、それは可能です。薄いシートには幅の狭いダイと、多くの場合より鋭いパンチが必要です。厚いシートには幅の広いダイとより高いトン数が必要です。
ラムの真直度やフレームの亀裂、油圧漏れ、シリンダーシール、トーションバーやサーボバルブの状態、コントローラーの可用性、スペアパーツのサポートを確認します。多くの場合、工具は機械よりも価値があるため、パンチとダイが一致しており、角度を保った時点を超えて摩耗していないことを確認してください。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード