Nov 11, 2026
2 人の製造業者が同じ 2500 mm × 20 mm シェルを見積もっています。 1 つ目は、定格 20 × 2500 の油圧プレートローリングマシンを購入し、軟鋼を何年も稼働させましたが、深刻な問題は一度もありませんでした。 2 つ目は同じ評価のものを購入し、304 ステンレスを供給し、3 か月かけてひび割れたエッジと楕円形のシェルを追跡します。
どちらのマシンにも何も問題はありませんでした。容量の数値は 2 つの異なる方法で単純に読み取られました。油圧プレート圧延機では、「20 × 2500」は、1 つの特定の降伏強度、1 つのロール形状、および 1 つの圧延長さでのみ保持される短縮形です。 3 つのいずれかを変更すると、数字が移動します。
以下では、機械がワークをロールするかどうかを実際に決定するポイント、つまりニップでの成形形状、3 ロールか 4 ロールの決定、材料の強度がどのように能力を再定義するか、納品時に承認する前に何を測定するかについて説明します。
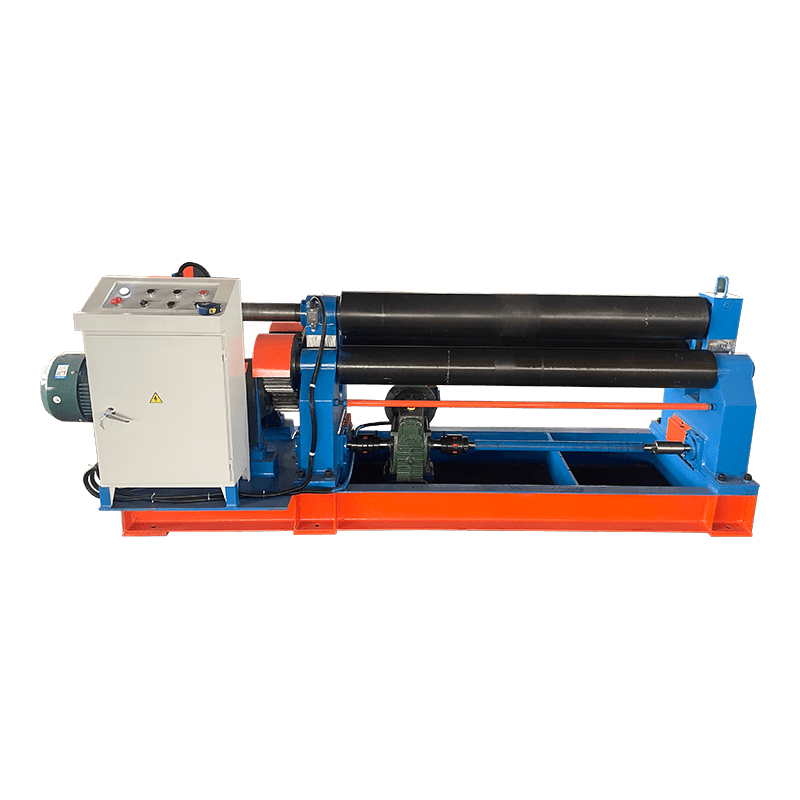
油圧プレート圧延機は、下降する上部ロールと 2 つの駆動される下部ロールの間にプレートをトラップしてプレートを形成します。油圧シリンダーが上部ロールを押し下げます。下部ロールはフレーム内の固定ベアリングに設置され、油圧モーターと減速機によって回転します。摩擦によりプレートがロール間を引っ張られます。上部ロールと下部ロールの間の垂直方向のオフセットによって曲率が設定され、上部ロールを段階的に下げながらパスを繰り返すことで、完全な円柱が徐々に構築されます。
油圧駆動は利便性以上に重要です。圧力制御により、スムーズで再現性のあるロールの位置決めが可能になり、厚板のスプリングバックに対してロールを保持し、機械的なねじ込み機構では実現できない過負荷クッションを提供します。また、数値制御が実用的になるため、最新の機械のほとんどはハンドルではなくプログラムされた半径によって上部ロールの位置を決めます。
ジオメトリは、このマシンの最大の制限も説明しています。プレートを駆動するにはグリップする必要があるため、最初のパスでは各端の最後の伸びが完全な曲率に達することができません。その平らな端は「曲げられていない許容値」であり、円筒圧延の中で最も高価な細部です。切り取られるか、継ぎ目に溶接されて平らに整えられるか、または 2 番目のセットアップで再圧延されます。
シェルの縦方向の継ぎ目が 1 ミリメートル以内で丸くする必要があるゾーンに収まる場合は、予算を 4 ロール機械に投入するか、純正のエンドが事前に曲げられている 3 ロール ユニバーサルに投入します。広範囲の直径を小さなバッチで圧延し、溶接工が端をトリミングして再圧延できる場合は、3 ロール対称機械を使用すると、はるかに低い資本コストで作業を行うことができます。
| 構成 | エンドプレベンディング | 曲げていない端代 | シェルごとのセットアップ | ベストフィット |
|---|---|---|---|---|
| 3ロール対称(W11) | サイクル内では不可能です。端をトリミングまたは巻き直す | 下ロール中心距離の約 1 ~ 1.5 倍 | 最長 | 単一直径のラン、軽および中プレート、コスト重視の作業 |
| 3本ロールユニバーサル(W11S) | 上部と下部のロールの位置を変更して端部を事前に曲げます | 約0.5~1倍 | 中 | 混合直径、コーンワーク、中プレート |
| 4巻(W12) | 下ロール rise to pre-bend both ends without unloading the plate | 約 0.3 ~ 0.5 倍、CNC モデルではほぼゼロ | 最短 | 可視縫い目シェル、ステンレスおよび摩耗プレート、繰り返しバッチ |
3 ロール ユニバーサル マシンは、下部ロールの形状によってその利点が得られます。2 つの下部ロールを傾けたりクランプしたりできるため、シェル本体を圧延する前にプレートの端を曲げることができます。これは、3 mm ダクトから 12 mm 戦車砲弾まですべてを同じ機械で圧延するジョブ ショップの実用的な中間点です。
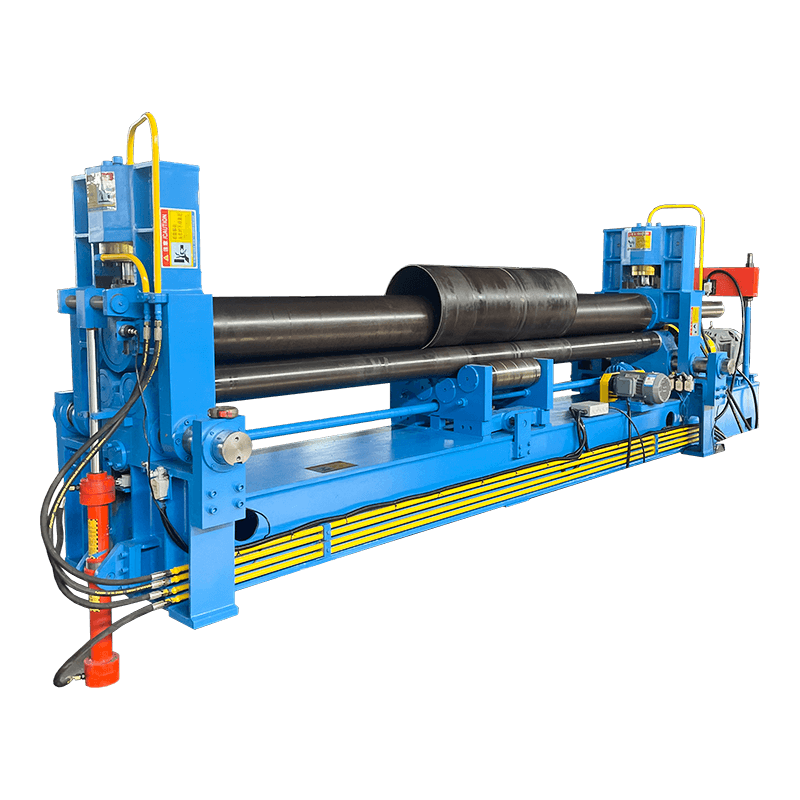 W11S シリーズ 3 ローラー万能油圧圧延機 3 ロール ユニバーサル デザインは、端部の事前曲げと連続的なローリングをサポートしており、さまざまな工場作業に適した実用的な中間の選択肢となります。 製品を見る→
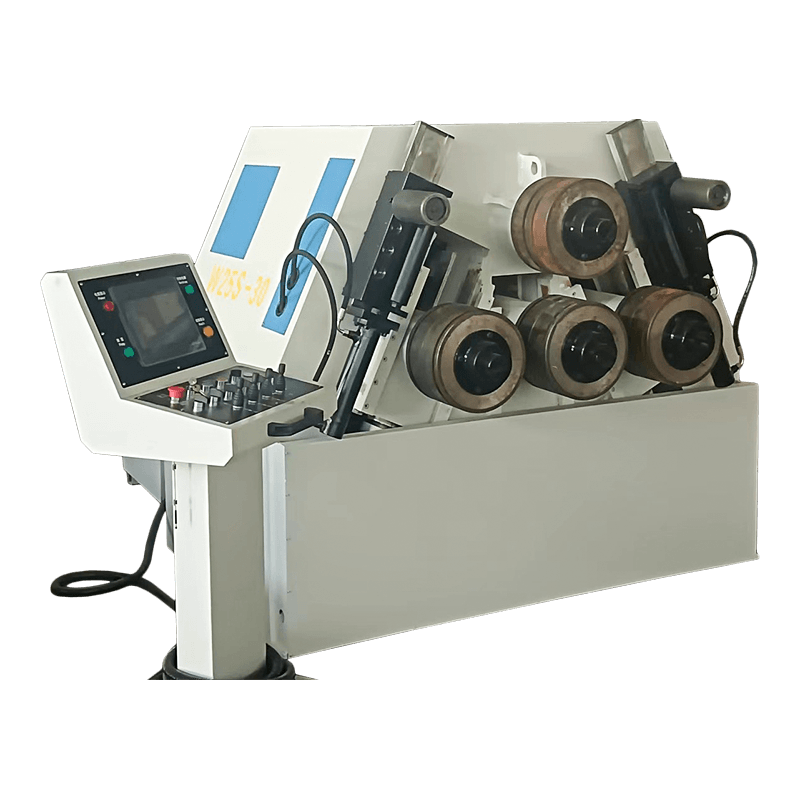
4 ロール機械では、別の方法で妥協点が取り除かれます。下部ロールがプレートを持ち上げて上部ロールに接触させるため、ワークピースを解放することなく両端を事前に曲げることができます。反復作業では、オペレーターがパス間でプレートの端を回転させる必要がなくなるため、これは品質の向上だけでなく、サイクルタイムの向上にもつながります。
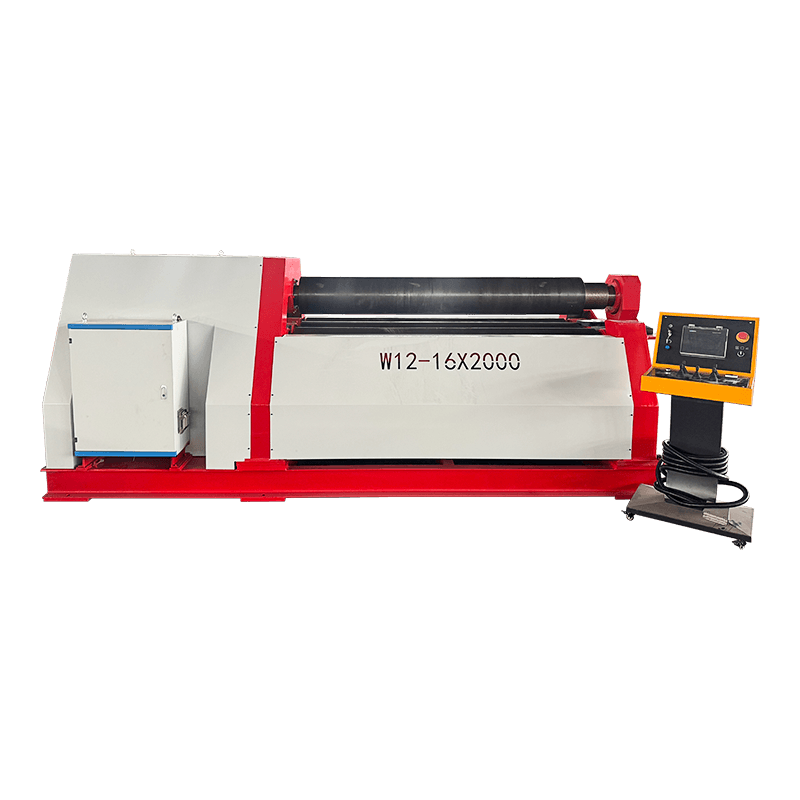 W12 シリーズ 4 ローラー油圧プレートローリングマシン 4 ローラー油圧設計により、プレートの両端を 1 回のセットアップで事前に曲げ、連続成形をサポートします。これは、繰り返しの圧延で必要な操作手順が少ない場合に役立ちます。 製品を見る→
容量は常に降伏強度に対して見積もられます。見積書に記載されているすべての厚さの数値を「X MPa での厚さ」として扱い、X が何であるかを尋ねます。ほとんどの建設業者は、S235JR や Q235 などのグレードに相当する、およそ 235 ~ 245 MPa の軟鋼に対する圧延能力を公表しています。
転がり力は降伏強度の平方根にほぼ比例するため、ディレーティングは線形ではなく、過小評価されがちです。軟鋼の定格 20 mm の機械は、同じ幅で約 16 mm の S355 を処理し、加工硬化を考慮すると 12 mm 近くの 304 ステンレスを処理します。これは、オーステナイト系グレードは変形すると硬化し、より低い食い込み深さで追加のパスが必要になるためです。
さらに 2 つの変数が同じ数値を静かに動かします。 1 つ目は幅です。たわみに耐えるのに必要なロールの直径はスパンの 3 乗に応じて大きくなるため、1500 mm では快適な厚さが 3000 mm では手に入らなくなる可能性があります。 2 番目は、圧延する最小直径です。一般的な経験則では、3 ロール機の上部ロール直径の約 1.2 倍とされています。これが、小径のシェル上の薄板の場合、大きな機ではなく、より小さな機が必要になる場合がある理由です。
見出しの厚さが注目を集めます。次の行は、シフトごとにショップから出る砲弾の数を決定します。
継続的な問題のほとんどは、最初の年ではなく最初の週に表面化し、そのほとんどすべてはテストされていない仕様に遡ります。デモンストレーターのお気に入りのシェルではなく、リストの中で最も重く、範囲が広く、最も厄介なジョブを中心に受け入れテストを予約してください。
それらの測定値を書面で要求してください。厚さと幅だけを引用した証明書では真円度については何もわかりません。真円度は溶接工と顧客が機械を判断する基準になります。
油圧圧延機は機械的に単純であり、ほとんどの故障は構造的ではなく流体に関連しています。オイルの清浄度は、あらゆるメンテナンス スケジュールの最初の項目です。汚染されたオイルはポンプに傷を付け、負荷がかかった状態で上部ロールをドリフトさせます。これは、目に見える故障が発生するずっと前に、完成したシェルにテーパーとして現れます。リターンフィルターをチェックし、シリンダーシールの滲みに注意し、ロール表面とガイドウェイの滑り面にビルダーの間隔で潤滑油を塗布した状態に保ちます。
プレートの状態も重要です。ニップに運ばれたミルスケールとグリットはロールにマークを付け、マークされたロールはその後すべてのシェルに印刷されます。供給前にプレートを拭き、シフトの終わりにロールを清掃すると、数分のコストがかかり、再研磨の手間が省けます。
欠陥が発生した場合、有用な出発点は完成品のパターンです。テーパーはロールの平行度を示し、バレルはたわみを示し、滑りは表面状態または過小なバイトを示します。一般的な障害パターンに関する詳細は、このガイドにまとめられています。 プレートローリングの問題と解決策 、そして完全な プレートローリングマシンの範囲 では、比較のために 3 ロール構成と 4 ロール構成の両方を取り上げています。
これらは、仕様書、見積書、および最初の 1 か月の運用中に最も頻繁に発生する質問です。
平らなプレートを円柱、円錐、円弧に成形します: タンク、容器、ダクト、パイプ、塔セクション、船体メッキ。これにより、ハンマーとフォーマーによる作業が、駆動力のある反復可能なプロセスに置き換えられます。
それは単一の数値ではなく、幅と降伏強度によって決まります。 235 MPa で定格 20 mm × 2500 mm の機械は、約 16 mm の S355 または約 12 mm の 304 ステンレスを同じ幅で圧延します。
3 ロール機械では、平坦な許容値を残して端を事前に曲げる別のサイクルまたは処理ステップが必要です。 4 ロール機械は、下部ロールを持ち上げて 1 回のセットアップで両端を事前曲げし、許容値とサイクル タイムの両方を削減します。
はい、容量は削減されます。 304 や 316 などの材種は、変形するにつれて加工硬化するため、軟鋼定格の約 50 ~ 60 パーセント、浅い食い込みでのパス数の増加、およびマーキングに対する転がり保護を計画します。
価格は、ヘッドラインの厚さよりも、ロールの直径、プレートの幅、モーターの出力、および制御レベルをはるかに追跡します。小型の 3 ロール マシンのコストは、同じ公称容量の CNC 4 ロールの数分の一であるため、材料グレードでの容量を確定した後でのみ見積もりを比較してください。
事前曲げは最初のパスで、シェルの本体を丸める前に、プレートの端を最終半径まで曲げます。これがないと端は平らなままとなり、その素材は切り取られるか、2 番目のセットアップで再度巻き取られます。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード