Sep 23, 2026
油圧プレート シャーは単なるツールではなく、本格的な板金製造ラインのバックボーンです。機械式やレーザー式の代替手段とは異なり、加圧流体を使用して一貫した力を生成し、熱の影響を受ける部分がなく、厚さ 25 mm までの材料にバリのない四角いエッジを生成します。中国鍛造プレス機器協会の業界データによると、油圧式剪断機は、まさに原動力と再現可能な精度を兼ね備えているため、重機製造における工業用プレート切断設備の 60% 以上を占めています。
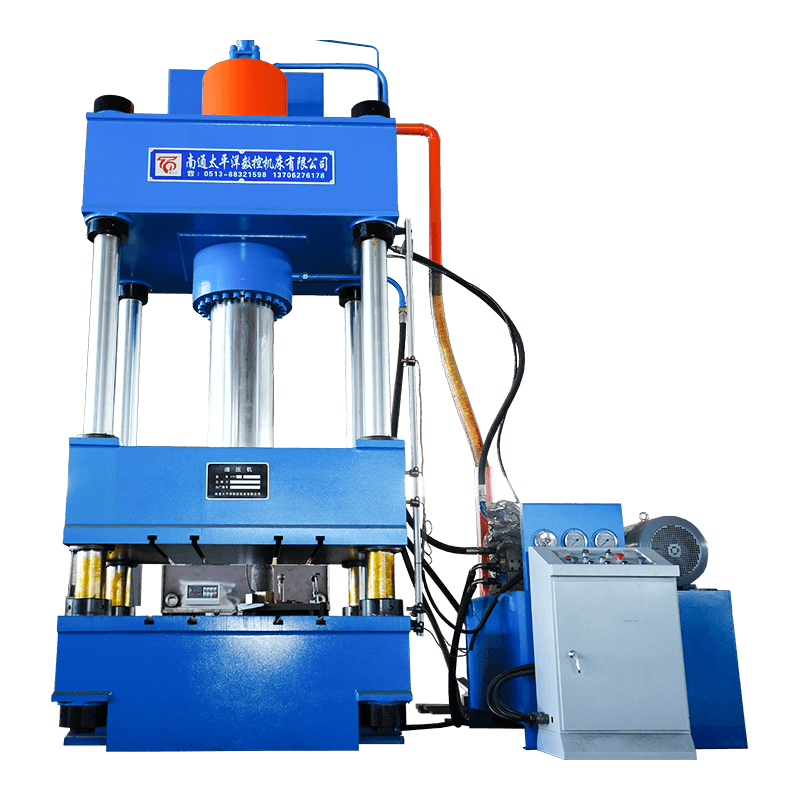
油圧プレートシャーはパスカルの原理に基づいて動作します。つまり、電気モーターが油圧ポンプを駆動し、油圧ポンプがオイルをシリンダー内に押し込みます。シリンダーのピストンが上刃に力を加え、上刃が固定下刃に向かって下降して材料を剪断します。クランプ、切断、後退といったサイクル全体はバルブ ブロックによって制御され、最新のモデルでは CNC コントローラーによって制御されることもよくあります。
主要なコンポーネントとその役割:
これらの部品を理解すると、ブレードのクリーピングや不均一な切断などの一般的な問題を診断するときに役立ちます。このトピックについては、「 一般的なプレートシャーリングマシンのトラブルシューティング .
多くの場合、決定は材料の厚さ、生産量、エッジの品質という 3 つの要素によって決まります。以下は、北米とヨーロッパの 120 の製造工場の調査に基づいたデータに基づいた比較です (Fabricating & Metalwまたはking Magazine、2025 年)。
重要なポイント: 油圧式ハサミは、熱歪みをゼロにしながら、中厚板 (3mm 以上) のカットあたりのコストを最小限に抑えます。レーザーは複雑な輪郭や薄いシートに優れていますが、厚さが 6mm を超えると運用コストが跳ね上がります。ほとんどの構造製作や一般的なせん断用途では、油圧プレートせん断が最も経済的で信頼性の高いソリューションです。
すべての油圧プレートせん断は、次の 2 つの構造カテゴリのいずれかに分類されます。 ギロチン(移動ビーム) or スイングビーム 。選択は、設置面積、ブレードのクリアランス、および重いプレートを処理する能力に影響します。
ギロチン設計では、上部ブレードがガイド レール内で垂直に移動し、一定のすくい角が確保されます。これにより、非常に厚いプレート (構成によっては最大 40 mm) を歪みを少なく切断することができます。欠点: フレームが重くなり、より深い基礎が必要になります。 Nantong Pacific のようなメーカーは、 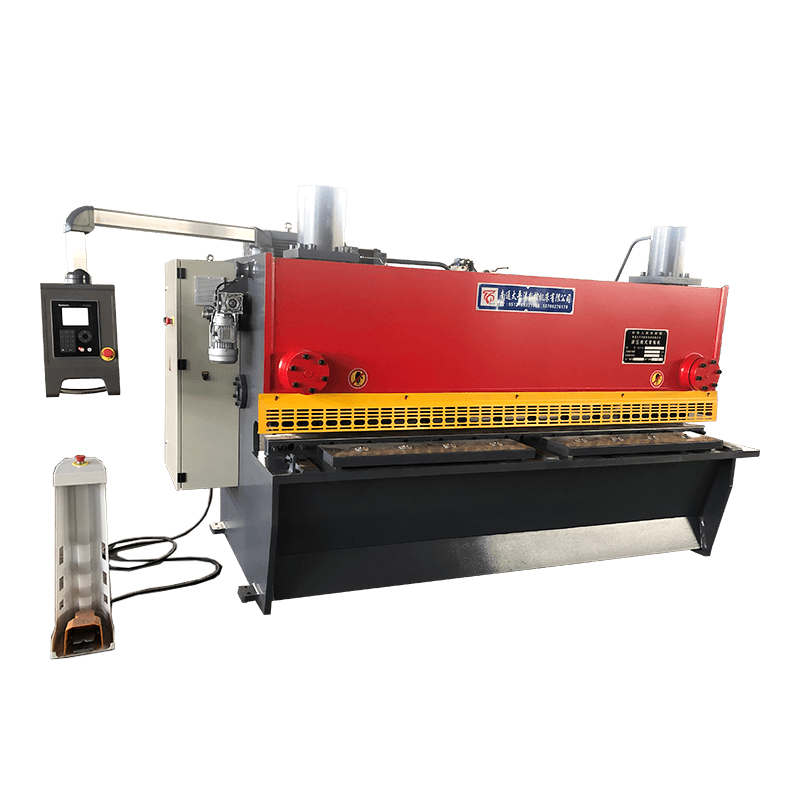 QC11Y/Kシリーズ CNC油圧ギロチンシャーリングマシン このギロチンシャーは、歪みを最小限に抑えて厚板を切断することに優れており、プログラム可能なバックゲージとサーボ制御のホールドダウンを備えたバッチ生産に最適です。 製品を見る→ プログラム可能なバックゲージとサーボ制御のホールドダウンを備えており、バッチ生産に最適です。
スイングビームシャーは、ピボットポイントを中心に上刃を円弧状に動かします。これによりフレーム重量が軽減され、ブレード領域へのアクセスが向上します。薄いシート (0.5 ~ 16 mm) や狭いスペースに最適です。の 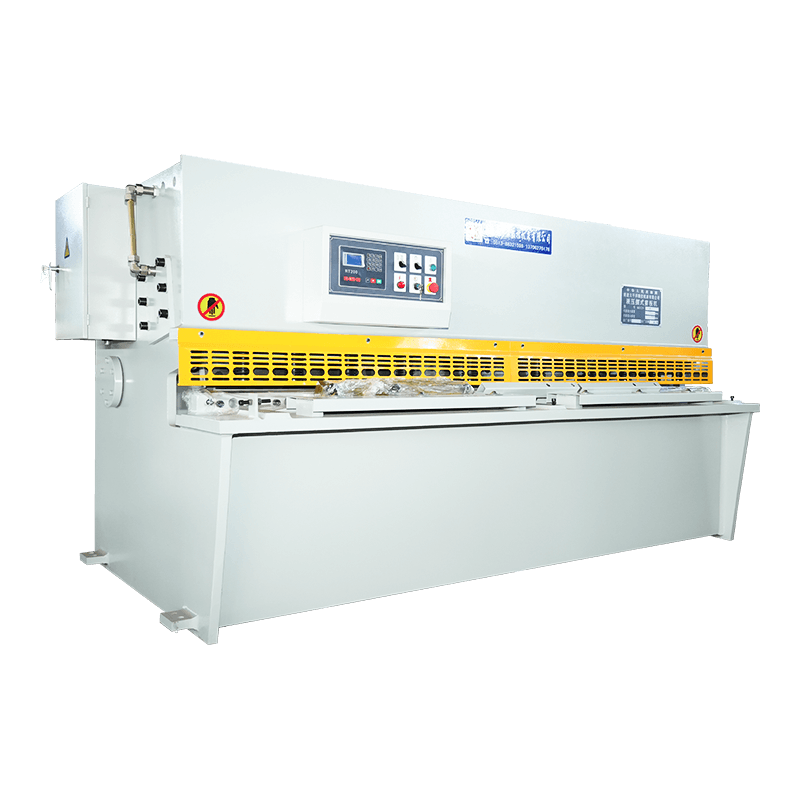 QC12Y/KシリーズCNC油圧スイングビームシャーリングマシン 薄板 (0.5 ~ 16 mm) 用に設計されたこのスイング ビーム シャーは、軽量鋼の製造に高い切断速度、コンパクトな設置面積、正確な CNC 制御を提供します。 製品を見る→ 高い切断速度と小さな設置面積を実現し、軽鋼製造や自動車産業で人気があります。
| 特徴 | ギロチン(QC11Y/K) | スイングビーム(QC12Y/K) |
|---|---|---|
| 最大切断厚さ (標準) | 40mm | 16mm |
| 刃すきま調整 | 油圧、サーボ制御 | 手動または電動 |
| フレーム重量 | 重い(床の補強が必要) | ライター(標準工業用フロア) |
| 切断速度 | 5 ~ 12 ストローク/分 | 10 ~ 20 ストローク/分 |
| こんな方に最適 | 厚板、構造用鋼 | 板金、軽/中ゲージ |
どちらを選択するかは、機械だけではなく、材料の組み合わせ、床面積、予想されるスループットも考慮します。包括的な概要については、こちらをお読みください。 プレートシャーリングマシンの紹介 .
これらの要素を生産量と比較検討することで、正しい仕様が導き出されます。多くのショップでは、 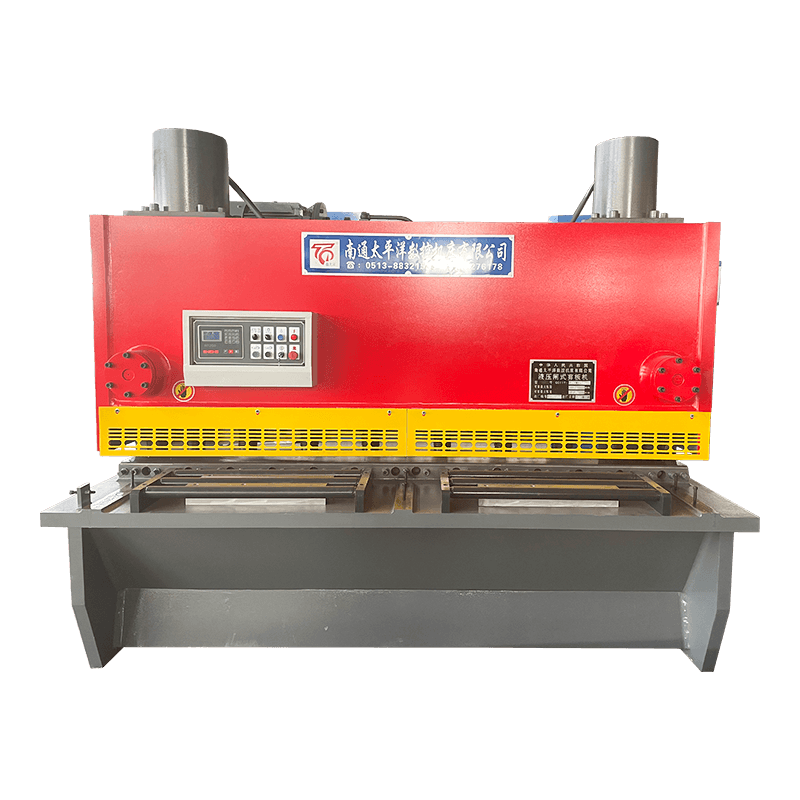 Nantong Pacific - 世界的に展開する油圧ギロチンのサプライヤー 信頼できるサプライヤーを選択すると、品質とサービスが保証されます。 Nantong Pacific はあらゆる種類のシャーリングマシンを提供し、販売前から販売後のサポートまで世界中のクライアントをサポートしています。 製品を見る→ スクラップの削減とスループットの向上により、18 か月以内に回収できます。
適切なメンテナンスを行うと、油圧式ハサミの耐用年数が 2 倍になります。メーカーのスケジュールに従うことは交渉の余地がありませんが、効果の高い 3 つの実践方法を次に示します。
修理手順の詳細については、ガイドを参照してください。 一般的なシャーリングマシンの故障と解決策 .
Q1: 油圧プレートシャーは何に使用されますか?
油圧プレートシャーは、油圧駆動のブレードを使用して金属シートを正確な幅または長さに切断します。これは、プレートをブランキング、トリミングし、曲げ、溶接、またはさらなる成形のために準備するための標準的な方法です。
Q2: ギロチンシャーとスイングビームシャーの違いは何ですか?
ギロチンハサミは刃を垂直に動かし、厚い板(最大40mm)も切ることができます。スイングビームシャーはヒンジで刃を回転させるため、最大 16 mm までの材料に対応できる高速化と軽量フレームを実現します。
Q3: 油圧プレートはステンレス鋼をシャーカットできますか?
はい。ほとんどの油圧式ハサミは、適切なブレードクリアランスとすくい角で、ステンレス鋼 304/316 を最大 8 ~ 12 mm まで切断できます。一部のモデルでは、加工硬化を避けるために低圧力設定が必要です。
Q4: 適切な切断長さを選択するにはどうすればよいですか?
最長の標準プレートに 15% のマージンを加えたサイズを測定します。一般的なサイズは 2500mm、3200mm、4000mm です。ハサミのサイズが小さすぎると作業能力が制限され、サイズが大きすぎるとコストと床面積が増加します。
Q5: 油圧剪断機には毎日どのようなメンテナンスが必要ですか?
オイルレベルをチェックし、油圧回路からエアを抜き、ブレードに亀裂がないか検査し、ガイドレールに注油します。また、ホールドダウンクランプと非常停止ボタンもテストします。
Q6: CNC バックゲージには投資する価値がありますか?
バッチ生産の場合は可能です。 CNC バックゲージにより再現性が ±0.5mm から ±0.1mm に向上し、セットアップ時間が 70% 短縮されます。多品種のショップでは 6 か月以内に元が取れます。
Q7: ハサミの切り口にバリが残るのはなぜですか?
バリは、切れ味の悪いブレード、不適切なクリアランス (ギャップが大きすぎる)、またはホールドダウンの摩耗を示します。素材の厚さ(通常は厚さの 5 ~ 8%)に応じてクリアランスを調整し、必要に応じて刃を研ぎ直します。
Q8: 油圧プレートシャーを自動化ラインに組み込むことはできますか?
はい。最新の CNC 油圧式剪断機はネットワーク通信 (EtherCAT、Profinet) をサポートしており、完全に自動化されたブランキング ライン用のコイル フィーダー、スタッカー、および曲げロボットとリンクできます。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード