Sep 16, 2026
6mm の炭素鋼プレートを再現可能な精度で正確に 90° 曲げる必要がある場合、必要なトン数と制御を実現できる機械は油圧プレス ブレーキだけです。手動の折り曲げプレスや機械式プレスとは異なり、油圧システムはストローク全体にわたって最大のトン数を提供するため、厚板、長いワークピース、複雑な金型のセットアップに最適です。この記事では、油圧プレス ブレーキの仕組みについて説明し、2 つの主要な同期タイプを比較し、購入前に考慮すべき重要なパラメータについて説明します。
すべての油圧プレス ブレーキは、油圧シリンダを使用してラム (上部ビーム) を下方に移動します。ポンプはオイルをシリンダー内に押し込み、発生する力がラムを介してパンチに伝わり、シートを V ダイに押し込みます。油圧の基本的な利点は力密度です。フライホイールやクラッチの機械的慣性なしで、コンパクトなシリンダーで数百トンの生産が可能です。
ストローク速度と位置はサーボバルブまたは比例バルブによって制御されます。最新の CNC モデルでは、コントローラーはバルブに正確な下死点位置を達成するよう命令し、油温の変化とフレームのたわみを補正します。業界のハンドブックによると、適切に調整された油圧プレス ブレーキは、数千サイクルにわたって曲げ角度を ±0.5° 以内に維持できます。
機械式プレス ブレーキは、回転する偏心シャフトに依存してラムを動かします。高速ですがストローク調整機能が限られており、最大容量付近で曲げるとドライブトレインに過負荷がかかる危険性があります。一方、油圧プレス ブレーキには圧力リリーフ システムが組み込まれています。材料が厚すぎる場合、または金型の不一致が極端な場合、リリーフ バルブが開き、機械や工具の損傷を防ぎます。この安全マージンは、材料の厚さがバッチごとに異なるジョブショップ環境では非常に重要です。
すべての油圧プレス ブレーキは、曲げ加工中にラムをテーブルと平行に保つ必要があります。ねじり軸 (機械的) 同期と電気油圧サーボ同期という 2 つの実績のある機構が使用されています。それぞれが異なる生産規模と精度要件に適合します。
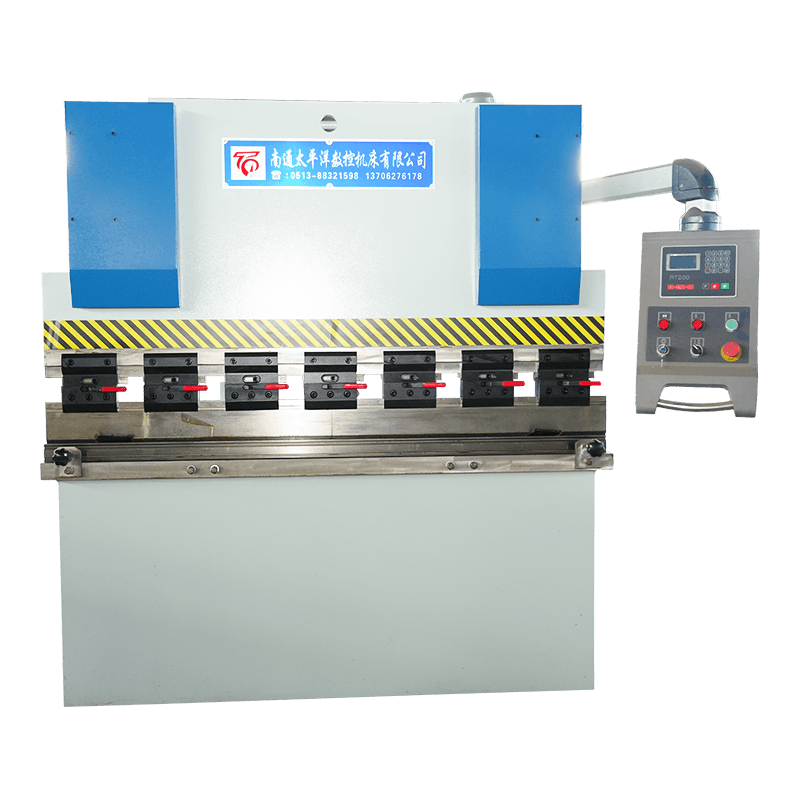
左右の油圧シリンダーをトーションバーで繋ぐ設計です。シリンダーが動くと、トーションバーによって両側が均等に移動します。このシステムは機械的に堅牢であり、電子フィードバックを必要とせず、保守が簡単です。板厚 6 mm までの汎用曲げ加工に最も費用対効果の高い選択肢です。このカテゴリーの信頼できる主力製品としては、 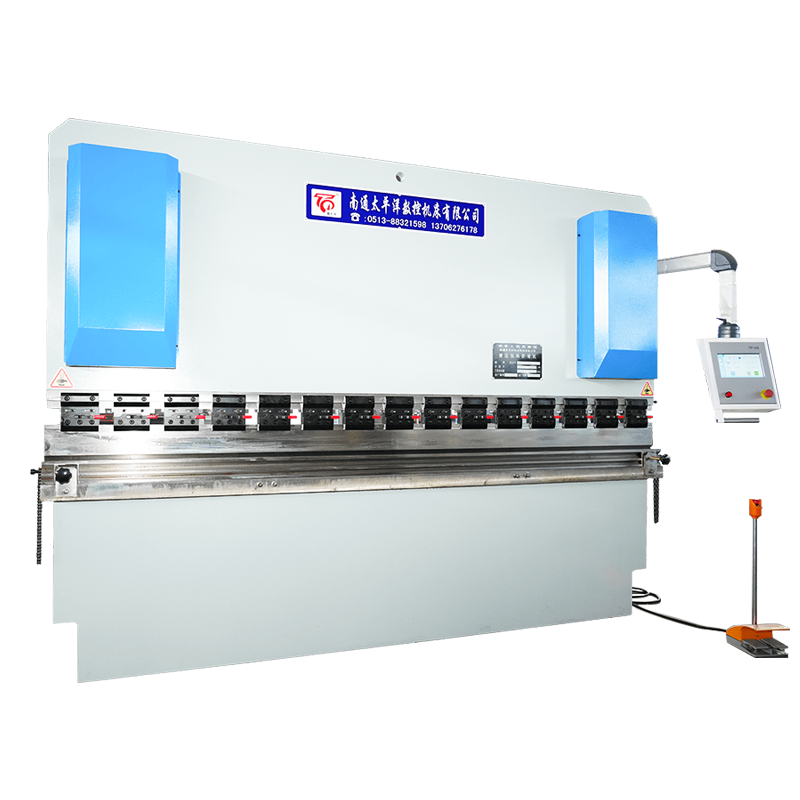 WC67K ねじり軸同期 CNC 油圧プレスブレーキ この機械的に同期されたプレス ブレーキは、電子フィードバックなしで信頼性の高い平行度を提供するため、厚さ 6 mm までの一般的な曲げ加工にコスト効率の高い選択肢となり、大量生産に最適です。 製品を見る→ ANSYS 応力ソフトウェアによって分析された鋼板溶接フレームを備えた実証済みの構造を提供します。
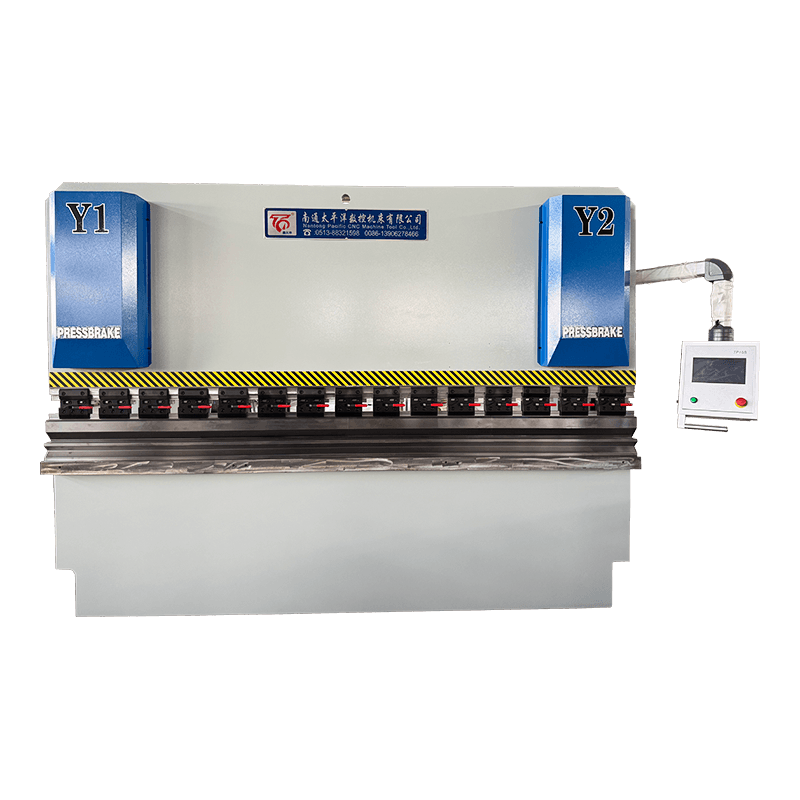
ここでは、各シリンダーはサーボバルブとリニアエンコーダーによって独立して制御されます。 CNC コントローラーは左右のラム位置を継続的に比較し、オイルの流れをリアルタイムで調整します。これにより、非常に高い平行度 (通常は 0.02 mm 以内) が可能になり、クラウニング補正をコントローラーにプログラムできるようになります。の 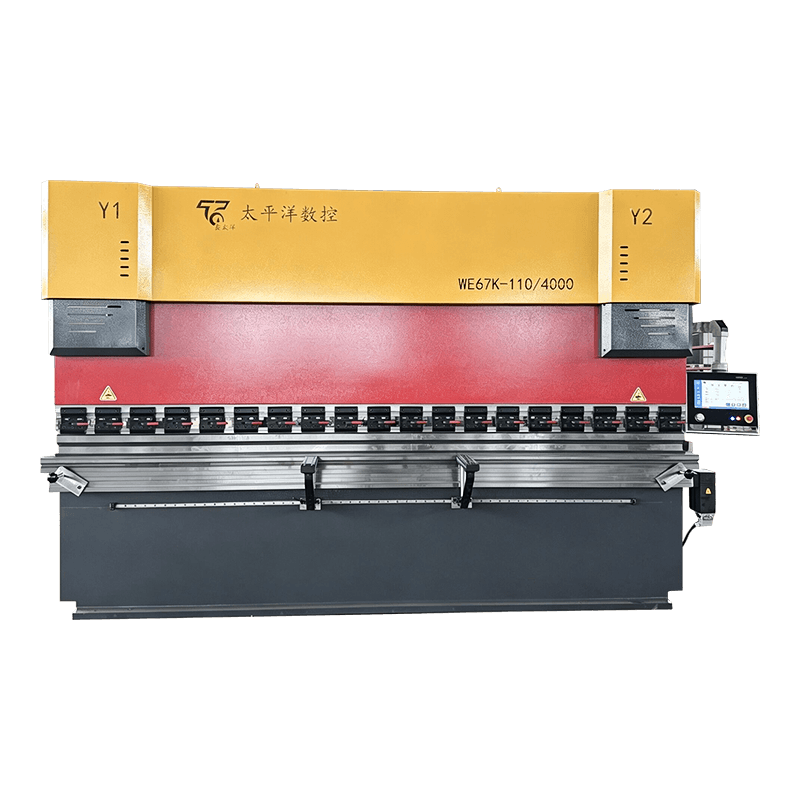 WE67K 電気油圧サーボ CNC 油圧プレスブレーキ 独立したサーボバルブ制御とリニアエンコーダを備えたこのモデルは、平行度 0.02 mm 以内を実現し、クラウニング補正をサポートしており、航空宇宙や精密建築作業に適しています。 製品を見る→ は、航空宇宙やステンレス鋼の建築用パネルなど、長いワークピースにわたる高精度の曲げを必要とする業界向けに設計されています。
どちらのシリーズも 40 ~ 1000 トンの範囲のトン数で利用でき、標準またはカスタムのツールを装備できます。選択は主に、必要な角度公差と生産量によって決まります。電気油圧モデルは初期費用が高くなりますが、多品種稼働時のスクラップ時間やセットアップ時間が短縮されます。
適切な機械の選択はトン数だけではありません。次のパラメータは、ワークピースの形状、材質、および必要なスループットに一致させる必要があります。
| パラメータ | なぜそれが重要なのか | 代表的な範囲 |
|---|---|---|
| 曲げ力(トン数) | 曲げることができる板の最大厚さを決定します | 40~1000トン |
| 曲げ長さ | 加工する最長のワークピースをカバーする必要がある | 1.5~8m |
| 脳卒中 | サイドフランジの最大高さに影響します | 100~400mm |
| 喉の深さ | フレームから金型中心までの距離 | 200~500mm |
| 制御システム | 2 軸 (Y1 Y2) と 4 軸 (Y1 Y2 X R) | タッチスクリーン付きCNC |
| バックゲージ | 再現可能なフランジ幅用の自動ゲージ | X軸 ±0.1mm |
標準パラメータに加えて、工作機械メーカーの柔軟性も考慮してください。 Nantong Pacific などのメーカーは、超長ベッドやステンレス鋼を曲げるための強化フレームなど、非標準のデザインを提供しています。これは、プロジェクトがカタログ仕様から外れている場合に利点となります。多くのショップにとって、 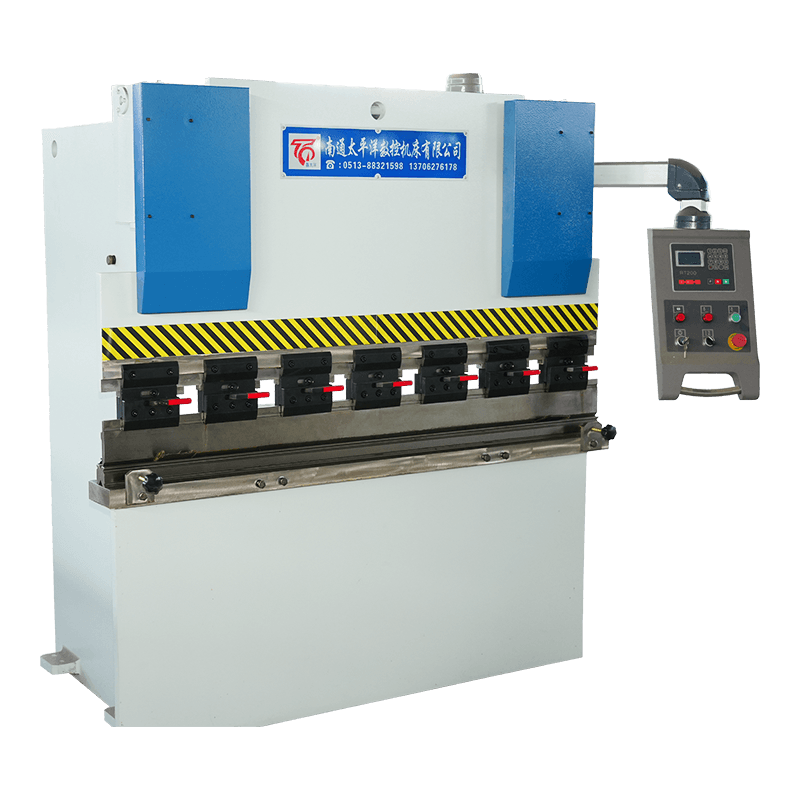 WC67Y 油圧板金曲げ機 E21 コントローラーとスチール溶接フレームを備えた堅牢なエントリーレベルの NC プレス ブレーキは、高度な CNC 機能を使用せずに、信頼性が高く、メンテナンスの手間がかからない曲げ加工を必要とする中小規模のワークショップ向けに設計されています。 製品を見る→ CNC 機能がまだ必要でない場合、堅牢なエントリーレベルのソリューションとして機能します。
日常の操作とトラブルシューティングについて詳しくは、以下を参照してください。 油圧曲げ機の一般的な故障とその解決策 そして 適切なメンテナンスの実践 .
油圧プレス ブレーキは耐久性がありますが、流体の品質、シールの状態、フィルターの清浄度を無視すると、圧力低下や位置のドリフトが発生します。簡単な毎週のチェックリスト (オイル レベルのチェック、漏れ検査、既知の金型を使用した曲げテスト) により、機械の寿命を数年延ばすことができます。オペレーターからの最も頻繁な苦情には、ラム速度の遅さ (多くの場合、ポンプまたはバルブの問題)、不均一な曲げ (シリンダーシールの磨耗)、および角度の変動 (バックゲージまたはクラウニング調整) が含まれます。
これらの問題の多くは、油圧オイルを計画的に交換し (2000 時間ごとまたは毎年)、ラム ガイド ウェイを清潔に保つことで防止できます。継続的な問題が発生した場合は、 トラブルシューティングガイド 前述の説明では、各症状の段階的な診断について説明しています。
A: 油圧プレス ブレーキは、オイルを充填したシリンダーを使用して力を生成するため、強力な曲げ加工 (プレート 3 mm を超える) に最適です。サーボ電動プレスブレーキはサーボモーターで駆動されるボールネジを使用し、薄肉作業の高速化とエネルギー効率の向上を実現します。
A: V ダイ開口部の材料厚さの 8 倍で 2 m の曲げ長さの場合、約 80 トンが必要です。式を使用します: 力 (トン) = (長さ × 材料の厚さ 2 × 1.5) / ダイ開口部。
A: はい。ただし、ステンレス鋼は引張強度が高いため、同じ厚さの軟鋼よりも約 50% 多くのトン数が必要です。機械のフレームと工具が余分な力に耐えられる定格であることを確認してください。
A: 適切なメンテナンスを行えば、油圧プレスブレーキは 20 ~ 30 年間安定して動作します。主な要素: 定期的なオイル交換、5 ~ 10 年ごとのシール交換、継続的な過負荷の回避。
A: バック ゲージは、各曲げの前にシートを正確に位置決めします。 CNC バックゲージはこれを自動化し、セットアップ時間を短縮し、±0.1 mm 以内の再現可能なフランジ寸法を保証します。
A: はい、特に高速ラム アプローチ速度 (最大 200 mm/s) と自動ツール チェンジャーを備えた電気油圧サーボ モデルです。自動車や家電の製造ラインで広く使用されています。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード