Oct 21, 2026
長さ 3,000 mm、厚さ 12 mm の軟鋼製の砲弾 30 個を引用しているとします。その仕事が儲かるかどうかを決めるのは、コントロールパネルの一番大きな画面を備えた機械ではありません。これはプレートの両端を事前に曲げることができるもので、完成したシリンダーは丸く閉じられた状態で溶接機に届き、誰かが切り戻して研磨する必要がある 2 つの平らな端を運ぶ必要はありません。
それが簡単な答えです: 最初にロール形状と成形能力を選択し、その上の再現性レイヤーとして制御システムを購入します。 CNC プレートローリングマシンは、結果を作成することではなく、結果を再現することでその価値を維持します。以下では、コントロールでできることとできないこと、3 つの一般的なロール構成の違い、署名する前にビルダーに要求する価値がある数値について説明します。
プレートローリングマシンの動作はほとんどありません。下部ロールは上下に移動します。 4 ロール機では、サイドロールが出入りします。ロールが回転します。補間するツール パスがないため、転造機の制御はプレス ブレーキの多軸 CNC よりも位置決めシステムの近くに配置されます。
実際には、ここでの CNC は、これらの直線軸の数値制御による位置決め、通常は位置フィードバックを備えたサーボまたは比例バルブ、およびロール位置をプログラムとして保存する画面を意味します。機械式 3 ロール機械では、ハンドルとスケールを使用して同じ調整が行われます。
成果は繰り返しの作業で現れます。スプリングバックは厚さ、降伏強度、さらには熱数によって変化するため、バッチ内の最初のシェルは常に試作品となります。ロール位置が見つかって保存されると、オペレーターの判断がはるかに少なくて済み、2 ~ 30 個のピースが同じ直径で取り出されます。これは、スタッフの入れ替わりが激しい店舗では非常に重要です。
CNC では、事前に曲げられる形状を作成することはできません。機械がプレートの端をクランプして曲げることができない場合、どのコントローラーも真のシリンダーを作ることはできません。その機能は、フレーム、ロールの直径、ロール間の間隔によって決まります。
設計を比較するショップは、機械式、油圧式、および 4 ロールのオプションを並べて確認できます。 プレートローリングマシンシリーズ .
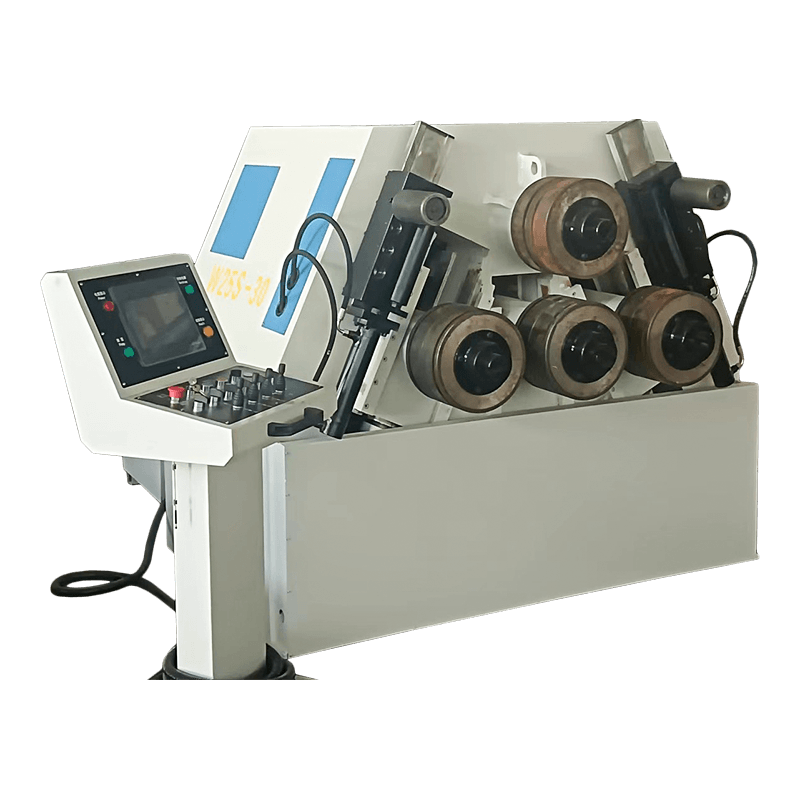
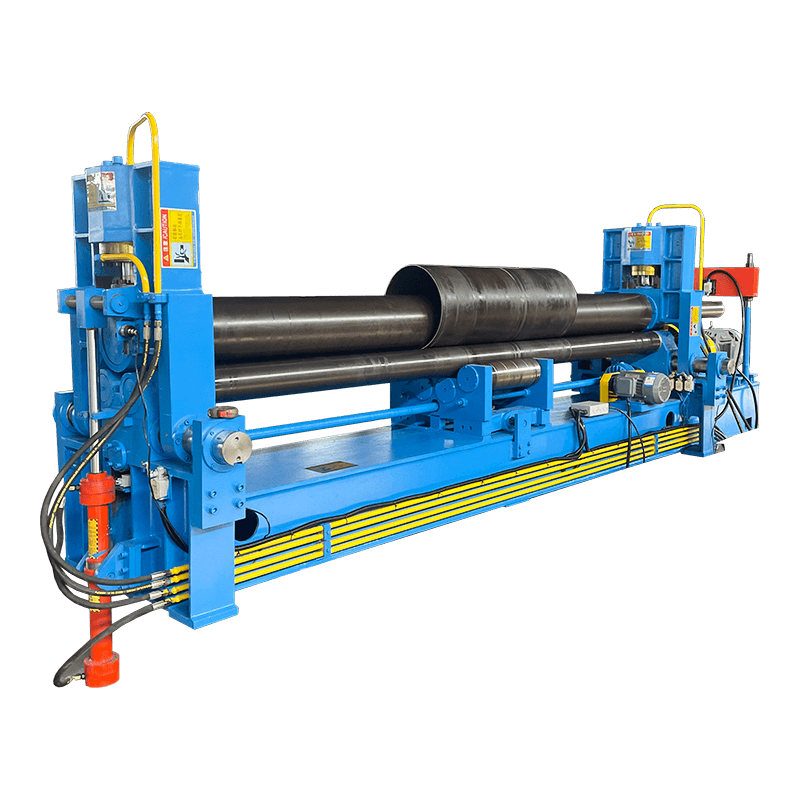 W11Sシリーズ 3ローラー万能油圧圧延機 プレベンディング技術、CNC 制御、円筒形、円錐形、およびマルチ半径成形の仕様を備えた、プレート圧延用のこの油圧 3 ローラー オプションを確認してください。 製品を見る→
売り文句を取り除いてみると、3 つの一般的な構成は、プレートの端がどのように事前に曲げられているかという物理的な事実が 1 つ異なります。
対称的な 3 ロール マシンには、2 つの固定された下部ロールと、まっすぐ下に移動する上部ロールがあります。これは貝殻を転がす最も簡単で安価な方法であり、今でも多くの求人サイトで主力となっています。キャッチは端にあります。 2 つの下部ロールの間にあるストリップは決して曲がらないため、後縁を事前に曲げるには、オペレーターはプレートを取り出し、回転させ、再度フィードする必要があります。重い殻の上ではクレーンタイムです。
ユニバーサル 3 ロール マシンは、上部または下部のロールに動きを加えて、事前に曲げられたエッジが通過できるようにします。両方のエッジが 1 回のセットアップで事前に曲げられるため、通常、節約される処理時間は価格差を上回ります。
4 ロール機では、4 番目のサイドロールを予備曲げに使用します。プレートは上部ロールと下部ロールの間にクランプされたままで、両方の端が同じパスで曲げられ、誰もプレートを回転させません。また、この形状により、完成したシェルがトップ ロールの直径に近づくため、継ぎ目に残る曲げられていないストリップが短くなります。
| 考察 | 対称3ロール | ユニバーサル 3 ロール | 4ロール |
|---|---|---|---|
| エッジの事前曲げ | 再給紙または別のプレスが必要 | 1 回のセットアップで両方のエッジを実現 | 両方のエッジを 1 回のパスで、プレートはクランプされたままになります |
| プレートの取り扱い | 最高 | 中 | 最低 |
| 一般的なフィット感 | 薄板、少量バッチ、限られた予算 | 混合作業、中程度のバッチ | ロングシェル、ステンレス、繰り返しバッチ |
| 機械の相対価格 | 最低 | 中 | 最高 |
| オペレータのスキルが求められる | 高 | 中 | プログラムが存在すると低くなります |
マシン構成に基づいた比較例を 1 ~ 5 のスケールで評価します。測定された生産データではありません。
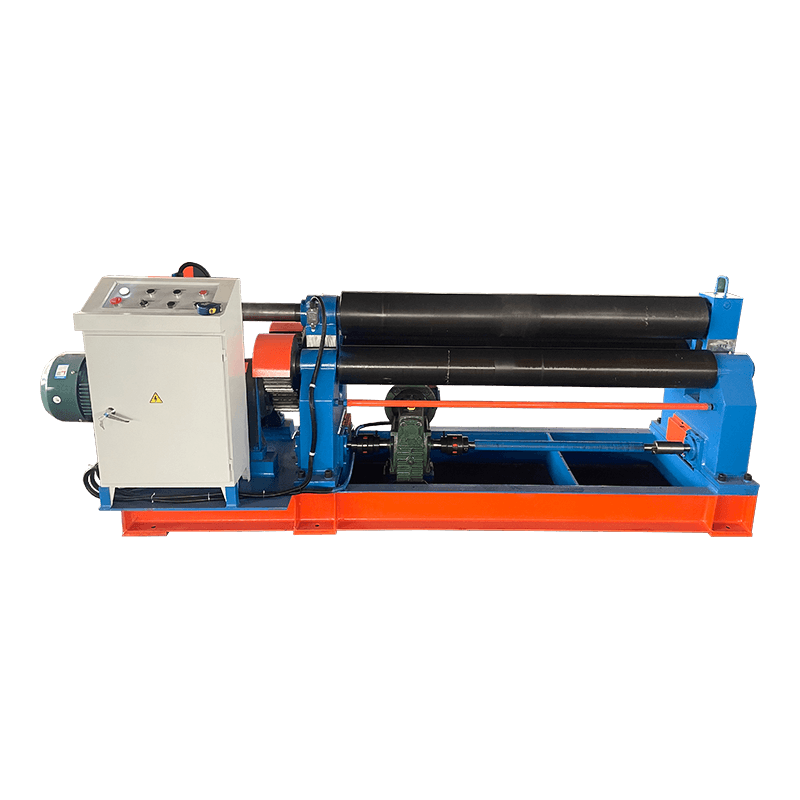 W11 シリーズ 3 ローラー対称機械式プレートローリングマシン 円筒曲げおよび円弧曲げ用の機械式 3 ローラー オプション。対称設計、RGS 精度、MCS ベアリング、円錐加工用の傾斜サイド ロールを備えています。 製品を見る→
4 ロール形状: サイド ロールでエッジを事前に曲げ、上部と下部のロールでプレートをクランプしたままにします。
4 つのロールは価格の目に見える部分にすぎません。その下には溶接された鉄骨フレームがあり、ロールが生成する分離力に抵抗する必要があります。定格 12 mm x 3,000 mm の機械では、その力は数百トンに達します。フレームのたわみは消えません。完成品では、端よりも中央の方が太いバレル形状として現れます。そのため、ビルダーはロールにクラウンを付けたり、大型モデルにクラウニング システムを取り付けたりします。
その他のコスト要因は、ロール表面、油圧、制御です。ロールは通常、磨耗に対して高周波焼き入れされており、表面マーキングが重要なステンレス加工の場合はクロムメッキされる場合があります。バルブと制御ハードウェアが請求書に占める割合は、ほとんどの購入者が想定しているよりも小さいため、重いフレームの代金をすでに支払った後は、そこを節約してもあまり意味がありません。
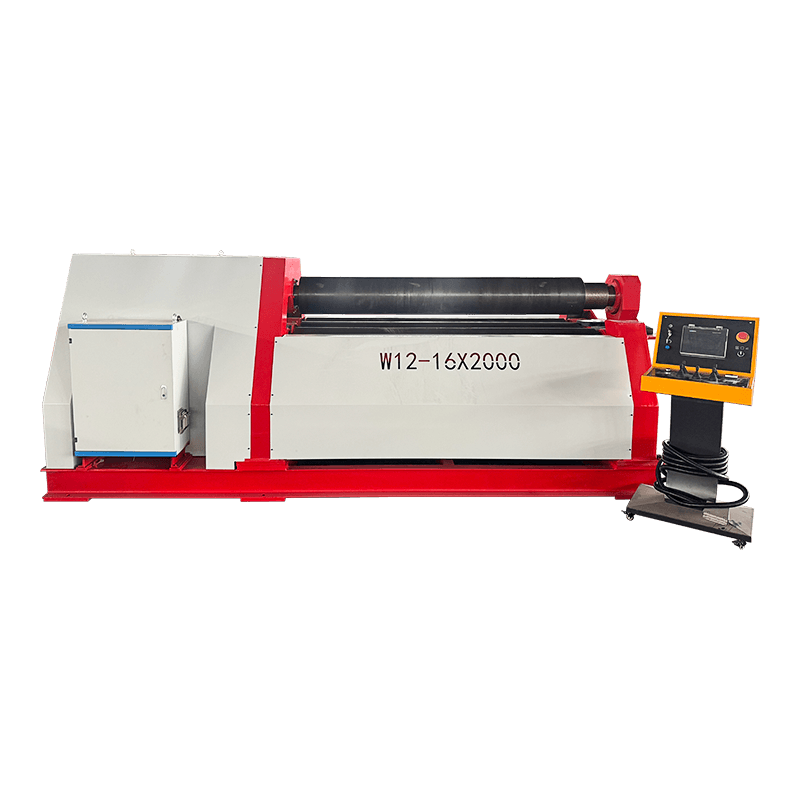 W12 シリーズ 4 ローラー油圧プレート曲げ圧延機 油圧式 4 ローラー設計により、事前曲げと圧延を 1 回のセットアップで実行できるため、円筒形、円錐形、および曲面のワークピースの無駄が削減され、効率が向上します。 製品を見る→
すべての圧延機には容量表が付属しています。必要な番号の上の行を読んでください。
見出しの数値はほとんどの場合軟鋼で記載されており、通常は引張強度が約 400 ~ 450 MPa です。 304 ステンレスまたは 700 MPa の構造グレードで同じ厚さを圧延しても、機械はそれに到達しません。自分で数値を調整するのではなく、実際に使用する鋼材のディレーティング表を求めてください。転がり力は引張強さとともに増加し、スプリングバックと最小直径もそれに伴って変化します。
マシンがあなたの作業に適しているかどうかは、さらに 3 つの数字で決まります。
実用的な詳細: 容量は全幅で引用されています。 2,000 mm のプレートを 3,000 mm のマシンでローリングすると、力のパターンが変化し、デザインによっては、ラウンドの結果に必要なクラウン補正も変化します。
この業界における不快な驚きのほとんどは故障ではありません。これらは、キャパシティー表で約束したものと、ショップが実際に提供するものとの間の不一致であり、リスト 一般的なプレートローリングの問題 は、注文を出す前に自分の部品に対して実行するのに便利なチェックリストです。
Q1. CNCプレートローリングマシンは何に使用されますか?
平らなプレートを回転ロールの間に通すことにより、円柱、円錐、湾曲したシェルに曲げます。一般的な作業には、タンクや容器のシェル、パイプやダクトのセクション、造船パネルや構造柱などがあります。
Q2. CNCプレート圧延機はどのくらいの厚さのプレートを圧延できますか?
機械だけでなく幅や素材にも大きく左右されます。定格は軟鋼の全幅で与えられます。ステンレスや高強度プレートを使用するとその数値は大幅に減少しますので、グレードに応じた表をご請求ください。
Q3. 3 ロールプレート圧延機と 4 ロールプレート圧延機の違いは何ですか?
3 ロール マシンには専用の事前曲げロールがないため、2 番目のエッジを曲げるためにプレートを回転または再送りする必要がよくあります。 4 ロール マシンは、プレートをクランプしたままサイド ロールを使用して両端を事前に曲げます。
Q4.プレートローリングマシンは端を平らにせずに事前に曲げることができますか?
ユニバーサル 3 ロールおよび 4 ロール機械は両方のエッジを事前に曲げることができますが、通常は短い平らな部分が残ります。その長さは、上ロールの直径と下ロールの間隔によって決まりますので、最初にその数値をお問い合わせください。
Q5. CNCプレートローリングマシンの価格はいくらですか?
価格は容量、ロール数、油圧パッケージ、制御に応じて決まります。機械式 3 ロール マシンが最も安価なエントリー ポイントであり、完全な CNC 4 ロール マシンが最も高価です。材料のディレーティングによって仕様が大きく変わるため、プレートのサイズとグレードに基づいた見積もりが唯一の意味のある比較となります。
Q6.油圧プレートローリングマシンにはどのようなメンテナンスが必要ですか?
作動油のレベルと状態をチェックし、スケジュールどおりにフィルターを交換し、マーキングを防ぐためにロール表面をきれいに保ち、スケールがない状態に保ち、可動ジョイントに潤滑油を差し、保存されたプログラムが正確であるように定期的にロール位置の校正を確認します。
お問い合わせ
工場住所
中国、江蘇省ナントン市、ハイアンシティ、チェンドンタウン、Xichang Industrial Park
電話
+86-13906278466
QRコード